樹脂トラブル逆引き試作で樹脂部品に不具合が出たら|原因調査の進め方と依頼のしかた 試作評価で樹脂部品に割れ・変形・特性低下が出たとき、分析を依頼する側が何を見て、何を伝えるかを整理します。試験前の部品との比較、依頼側だけが持つ情報、原因を分ける5つの方向、代表的な現象で重なっている条件までを扱います。 2026.09.14エンプラ技術樹脂トラブル逆引き
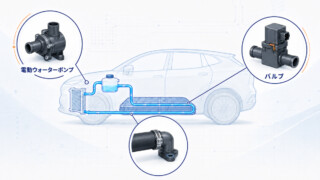
xEV部品の樹脂選定EV冷却系部品の樹脂選定|PPSが選ばれる理由から解説 EVの高温の冷却水が通る樹脂部品では、PPSが使われている例があります。吸水・冷却水による劣化・長期の荷重という要求から、PPSが候補になる理由を整理します。さらに、温度、寸法、荷重、接触する媒体、要求する寿命、形状や接合の条件を分け、部品に応じて材料候補を比較する考え方をまとめます。 2026.09.05xEV部品の樹脂選定エンプラ技術
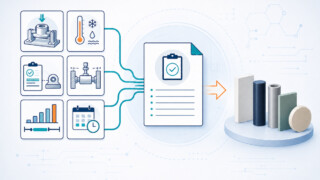
樹脂部品設計と材料選定材料メーカーへの問い合わせで伝える6つの情報|候補となる材料を絞り込むために 材料選定で材料メーカーへ問い合わせるとき、部品・使用環境・要求特性・制約条件・優先順位・評価計画の6つを伝えると、候補となる材料を絞り込みやすくなります。それぞれが伝わらないと何が起きるか、問い合わせの段階ごとにどこまで伝えればよいかを整理します。 2026.09.05エンプラ技術樹脂部品設計と材料選定
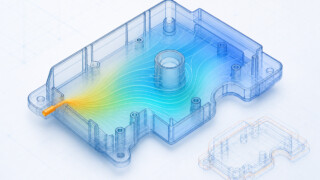
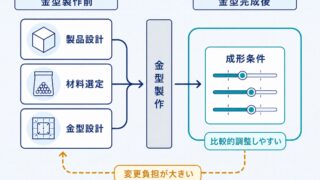
射出成形と品質射出成形流動解析は金型製作前に何を確認できるか|依頼と結果の読み方 射出成形流動解析は、金型修正やトライの回数を減らすために金型製作前に使います。依頼時に渡す情報、結果を位置と比較として読む理由、結果の妥当性を判断するために必要なものを、製品設計の立場から整理します。 2026.09.04エンプラ技術射出成形と品質
射出成形と品質射出成形の不良は金型設計でどこまで防げるか|設計者が押さえる金型仕様の確認項目 射出成形品の不良のうち、金型製作前の設計で防げる範囲を整理します。ゲート、スプルーとランナー、ガスベント、冷却回路、金型鋼材、抜き勾配、突出しの各項目が、どの不良と結びつくのか。製品設計側が金型設計者へ何を伝え、材料メーカーへ何を確認するのかを扱います。 2026.08.29エンプラ技術射出成形と品質
R&D × 生成AI技術者の社内資料を生成AIで作る|言語化した分だけ、後で読む量が減る 社内の報告書や提案資料を生成AIで作るとき、任せられるのは構成の検討と、文章を資料の形に仕上げる作業です。報告する事実は自分で用意します。誰に何のために何をどのように伝えるかを先に言葉にしておくと、同じ文章から読み手ごとの資料へ作り分けられます。 2026.08.29R&D × 生成AI
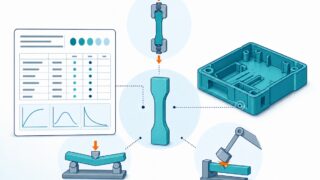
エンプラ基礎エンプラの機械特性の読み方|引張・曲げ・衝撃のカタログ値を設計にどう使うか エンプラの物性表に並ぶ引張・曲げ・衝撃の値を、設計判断とグレード比較の二つの場面でどう確認するかを整理する記事です。強度・弾性率・伸びが示すもの、ノッチ条件、ウエルド部と残留応力による実部品とのギャップ、材料メーカーに確認できることの範囲を扱います。 2026.08.25エンプラ基礎エンプラ技術
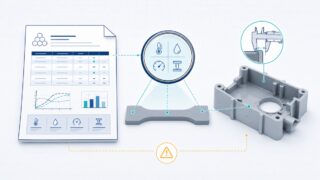
エンプラ基礎エンプラのカタログ値の読み方|物性表で分かること・分からないこと エンプラのカタログ物性値を、設計・成形・品質管理の目的別にどう読むかを整理する記事です。カタログで分かること・分からないこと、試験規格による値の違い、試験片と実部品のギャップを押さえ、物性ごとの解説記事へつなぎます。 2026.08.24エンプラ基礎エンプラ技術
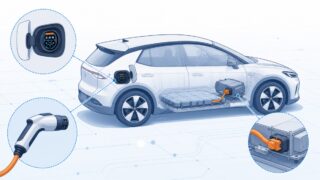
xEV部品の樹脂選定EV高圧コネクタの樹脂選定|インレット・充電ガン・機器間コネクタで変わる要求 EVの高圧コネクタは、充電インレット、充電ガン、機器間コネクタで求められる樹脂の要求が変わります。電圧と電流が要求にどうつながるのかを整理したうえで、耐トラッキング性・耐熱性・寸法安定性・難燃性の重なりを部位ごとに確認します。 2026.08.23xEV部品の樹脂選定エンプラ技術
R&D × 生成AI生成AIは何から始めるか|正誤を判断できる作業から段階を上げる 生成AIを業務で使い始めるとき、最初に選ぶのは自分で出力の正誤を判断できる作業です。使い方を先に学ぶ必要はありません。月報を例に、生成AIが入る位置が下流から上流へ移っていく4段階と、段階ごとに変わる自分の担当範囲を整理します。 2026.08.18R&D × 生成AI
 樹脂トラブル逆引き
 樹脂トラブル逆引き
 xEV部品の樹脂選定
 樹脂部品設計と材料選定
 射出成形と品質
 射出成形と品質
 R&D × 生成AI
 エンプラ基礎
 エンプラ基礎
 xEV部品の樹脂選定
 R&D × 生成AI