TETEnosuke

R&D × 生成AI

化学系R&Dの生成AI活用|情報源として使わず、任せる範囲を広げていく

生成AIは、答えを出す情報源として使うより、自分が用意した情報を処理させるほうが活かせます。使い始めは正誤を判断できる作業から選び、任せる範囲を業務の下流から上流へ広げていく道筋を、化学系R&Dの業務に即して整理します。
射出成形と品質

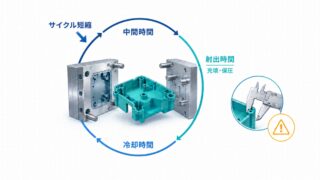
サイクル短縮が品質と原価を悪化させるとき|削れる時間と削れない時間

サイクルタイムの短縮は原価要求として継続的に出ますが、短縮の手段ごとに削られるものが異なります。工程別の副作用、結晶性樹脂で結晶化度が下がると何が変わるか、その場で見える変化と後から現れる変化の違い、そして製品設計側が冷却時間の下限に影響を与えられる範囲を整理します。
xEV部品の樹脂選定

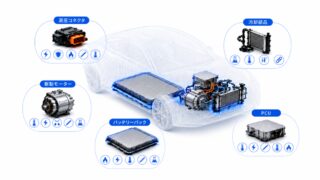
EV・xEV部品の樹脂材料選定:モーターからバッテリーまで特性要件の全体像

xEVの樹脂部品は、1つの部品に複数の要求特性が重なるため、単一の特性だけでは材料が決まりません。バッテリーパック・高圧コネクタ・冷却部品・駆動モーター・PCUの5部品群について、何が求められ、どの要求が両立しにくいのかを部品ごとに整理します。
射出成形と品質

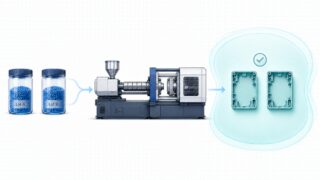
材料のばらつきで不良になる工程は、安定工程か|規格内の変動を吸収できる条件幅

材料は規格内でも変動します。溶融粘度と水分率という代表的な変動要因、代表値・納入規格・管理値の違い、良品が得られる条件幅の取り方と記録の残し方、そして製品設計側が変動を吸収しやすい形状にできる範囲を整理します。
射出成形と品質

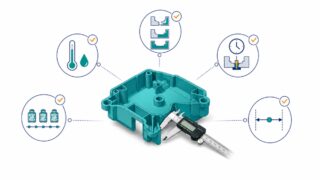
良品が取れた条件は、正しい成形条件とは限らない|条件の妥当性を確かめる

良品が得られた成形条件が、そのまま量産できる条件とは限りません。守るべき条件を満たしていないパターンと、推奨条件から外れているパターンに分け、実樹脂温度、充填状態、ゲートシール時間、再現性、調整幅という確認項目と、製品設計側が確認できる範囲を整理します。
射出成形と品質

射出成形品の品質はどこで決まるのか|金型製作前・成形立ち上げ・量産管理の考え方

射出成形品の品質は成形条件だけで決まりません。金型製作前の作り込み、成形立ち上げ、量産中の変化点管理、不良発生後の原因調査という4段階で、どこまで戻って判断すべきかを整理します。
樹脂部品設計と材料選定

エンプラのクリープ対策|荷重形態で変わる選定基準

荷重が固定で変形が増加するのがクリープ、変形が固定で内部応力が低下するのが応力緩和です。締結部・圧入部・他部品を支えるブラケット・ゴム製ガスケット押圧部別に注意現象と対策軸を整理します。
樹脂部品設計と材料選定

耐ヒートショックグレードの4手法と副作用|PPS樹脂の選定指針

「耐HSグレードに変えれば解決」とは限りません。エラストマー添加・高フィラー化・低異方性化・高分子量化の4つの手法ごとに異なる副作用を、PPSを例に整理し、量産採用前の確認項目を解説します。
樹脂部品設計と材料選定

GF強化グレードの選び方|含有率と配向制御の2軸で整理する

GF強化グレードの選定では、含有率と配向制御を分けて見ることが重要です。PBT・PA66・PPS・POMの定番帯、MD/TD収縮差、反り対策の確認ステップを解説。
樹脂部品設計と材料選定

難燃グレード選定|系統別副作用とYellow Card照合の手順

「カタログにV-0と書いてあるから大丈夫」で止めると、量産時の見落としが残る場合があります。ハロゲン系・リン系・窒素系の副作用パターンと、Yellow Card による認定厚み照合手順を、設計判断の軸として整理します。
タイトルとURLをコピーしました