
成形品の不良や品質のばらつきに向き合う方に向けたカテゴリーです。金型製作前の作り込み、成形立ち上げ、量産中の変化点管理まで、どの段階へ戻って確認するかを扱います。最初は「射出成形品の品質はどこで決まるのか|金型製作前・成形立ち上げ・量産管理の考え方」からお読みください。
 射出成形と品質
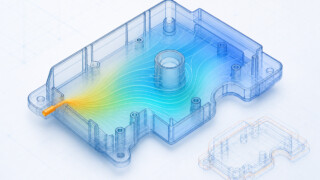
射出成形流動解析は金型製作前に何を確認できるか|依頼と結果の読み方
射出成形流動解析は、金型修正やトライの回数を減らすために金型製作前に使います。依頼時に渡す情報、結果を位置と比較として読む理由、結果の妥当性を判断するために必要なものを、製品設計の立場から整理します。
 射出成形と品質
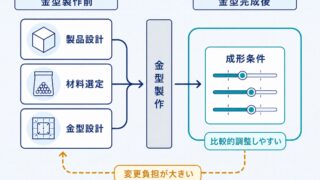
射出成形の不良は金型設計でどこまで防げるか|設計者が押さえる金型仕様の確認項目
射出成形品の不良のうち、金型製作前の設計で防げる範囲を整理します。ゲート、スプルーとランナー、ガスベント、冷却回路、金型鋼材、抜き勾配、突出しの各項目が、どの不良と結びつくのか。製品設計側が金型設計者へ何を伝え、材料メーカーへ何を確認するのかを扱います。
 射出成形と品質
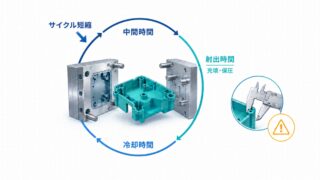
サイクル短縮が品質と原価を悪化させるとき|削れる時間と削れない時間
サイクルタイムの短縮は原価要求として継続的に出ますが、短縮の手段ごとに削られるものが異なります。工程別の副作用、結晶性樹脂で結晶化度が下がると何が変わるか、その場で見える変化と後から現れる変化の違い、そして製品設計側が冷却時間の下限に影響を与えられる範囲を整理します。
 射出成形と品質
材料のばらつきで不良になる工程は、安定工程か|規格内の変動を吸収できる条件幅
材料は規格内でも変動します。溶融粘度と水分率という代表的な変動要因、代表値・納入規格・管理値の違い、良品が得られる条件幅の取り方と記録の残し方、そして製品設計側が変動を吸収しやすい形状にできる範囲を整理します。
 射出成形と品質
良品が取れた条件は、正しい成形条件とは限らない|条件の妥当性を確かめる
良品が得られた成形条件が、そのまま量産できる条件とは限りません。守るべき条件を満たしていないパターンと、推奨条件から外れているパターンに分け、実樹脂温度、充填状態、ゲートシール時間、再現性、調整幅という確認項目と、製品設計側が確認できる範囲を整理します。
 射出成形と品質
射出成形品の品質はどこで決まるのか|金型製作前・成形立ち上げ・量産管理の考え方
射出成形品の品質は成形条件だけで決まりません。金型製作前の作り込み、成形立ち上げ、量産中の変化点管理、不良発生後の原因調査という4段階で、どこまで戻って判断すべきかを整理します。