結論
金型製作前の設計で防げる不良は数多くあります。充填不足、ガス焼け、ウエルド部の強度低下、離型不良、そり変形、キャビティ間の寸法ばらつきは、いずれもゲート、スプルーとランナー、ガスベント、冷却回路、抜き勾配、突出し、金型鋼材の設計で対策できる範囲を持っています。
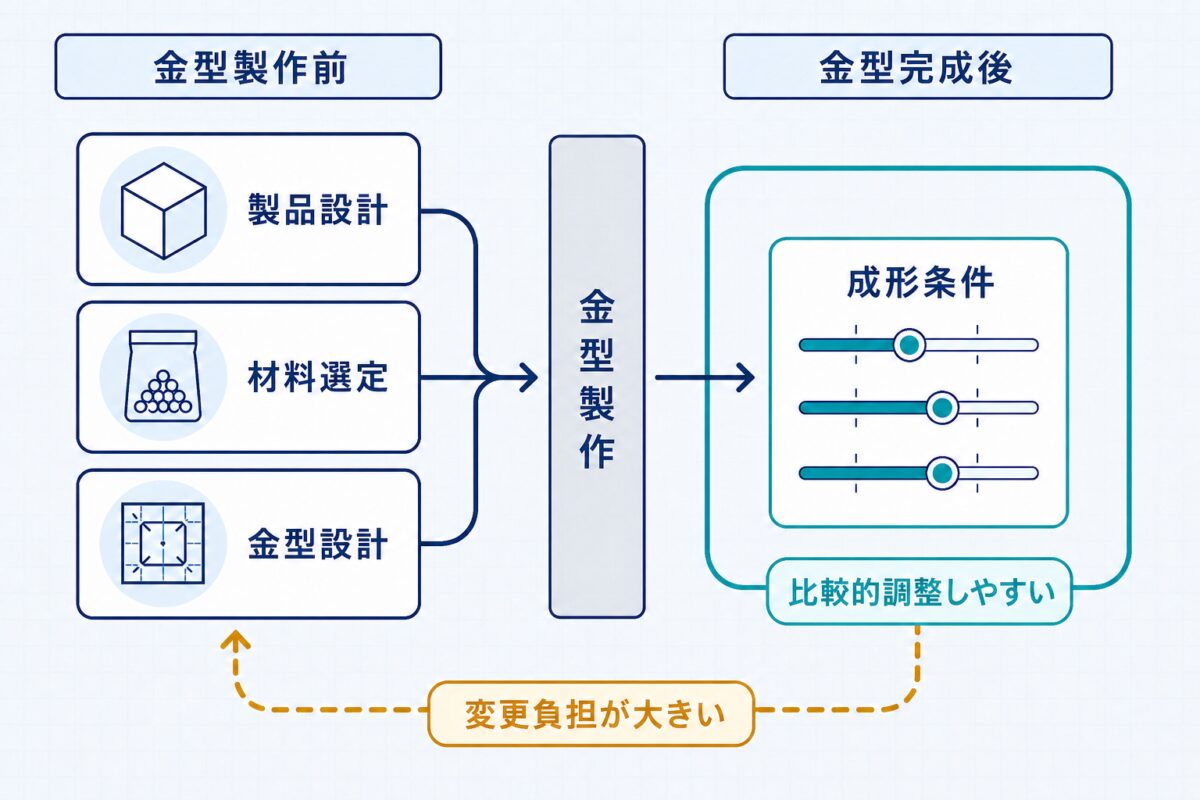
一方で、金型完成後に比較的調整しやすいのは、射出速度、樹脂温度、金型温度、保圧などの成形条件です。製品形状、金型仕様、材料も変更は可能ですが、一般に時間・費用・再評価の負担が大きくなります。成形条件で調整できるのは、良品が得られる条件の範囲が存在している場合に限られます。その範囲の広さには、製品形状、材料、金型仕様が影響します。
金型設計そのものは金型メーカーが担当する場合が多い領域です。それでも製品設計側が確認項目を持っておく必要があります。どの面に外観要求があるか、どの部分に力が加わるか、どこにウエルドを出したくないかは、製品設計側でなければ判断できません。これらが伝わらないまま金型設計が進むと、成形しやすさだけを基準に仕様が決まります。
もう一つ、金型設計の推奨値は材料によって異なります。ガスベントの深さ、抜き勾配、ゲートの寸法、必要な金型温度、金型鋼材への要求は、材料メーカーが公開する金型設計資料に材料ごとの記載があり、その内容は材料が違えば一致しません。使う材料が決まらないまま金型設計を進めると、これらが仮置きのまま固定されます。
シリーズ全体の位置づけは、品質作り込みの段階を扱った記事で整理しています。
基礎整理
金型が完成した後に残る自由度
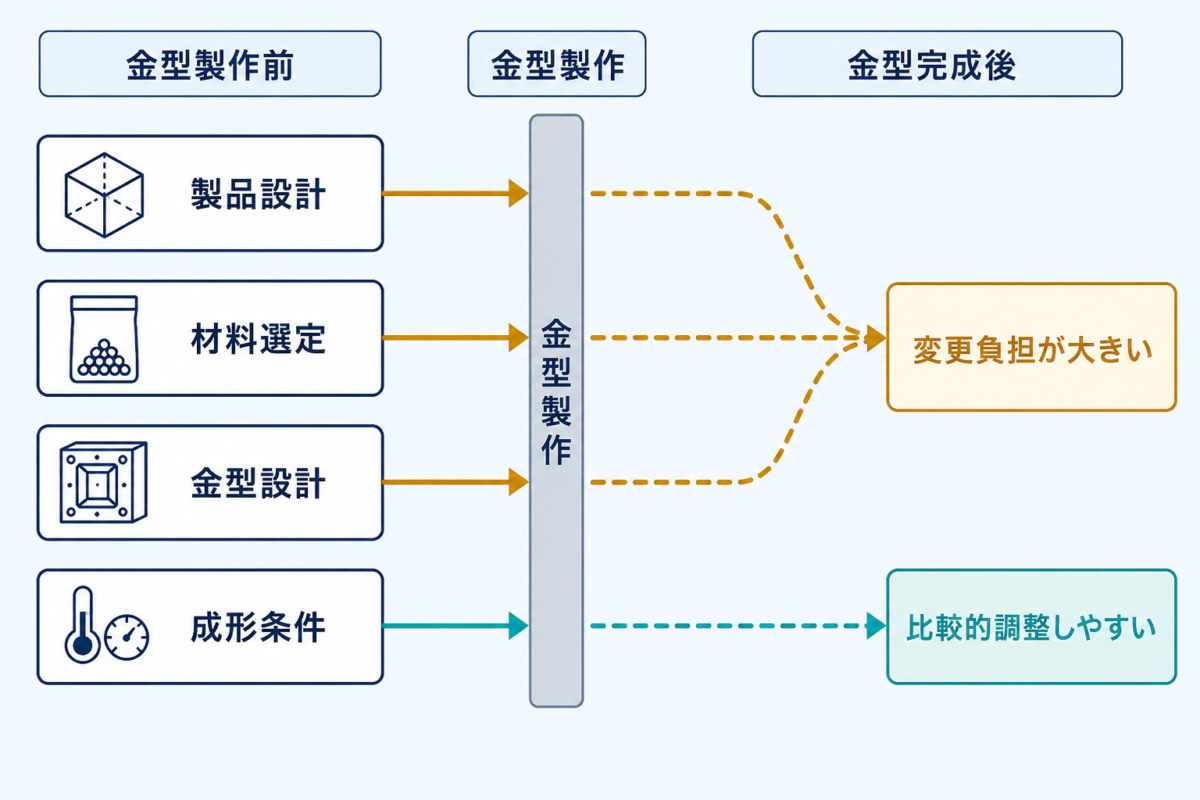
射出成形品の品質に関わる判断は、次の4つの層に分かれます。
- 製品設計
- 材料選定
- 金型設計
- 成形条件
このうち、金型完成後に比較的調整しやすいのは成形条件です。製品形状は金型のキャビティ形状として固定され、ゲートの位置と数、ランナー、ベント、冷却回路も金型に加工された状態で固定されます。
製品形状、金型仕様、材料の変更も可能ですが、負担は層ごとに大きく違います。成形条件は当日のうちに変えられますが、金型の修正には日数と費用がかかり、製品形状の変更はさらに上流へ戻ります。だからこそ、金型製作前の検討が重要になります。
実際に起きるのは、次のような経過です。量産開始後にグレードを変更する必要が生じ、成形条件の調整だけでは寸法が入らず、金型を修正することになったケースがあります。また、流動解析の結果を絶対値として受け取り、その値のままゲート点数を決めた結果、点数が不足して充填に苦労したケースもあります。いずれも、金型が完成した後では成形条件だけで戻せない状態に入っています。
良品が得られる成形条件の幅を、プロセスウィンドウと呼びます。この幅で材料のばらつきを工程が吸収できるかどうかは、材料のばらつきと工程の安定性を扱った記事で説明しています。本記事で扱うのは、その幅の広さが金型製作前のどの判断で決まるのかです。
なぜ形状と金型仕様が不良を決めるのか
溶融した樹脂は、金型の中を流れ、冷え、縮みます。どの段階でも、樹脂の流れ方、冷え方、縮み方は、製品形状と金型仕様によって変わります。
流れる段階では、流動長、肉厚、ゲートの位置と数によって、充填に必要な圧力と、キャビティ内で樹脂が合流する位置が決まります。薄肉部が長く続く形状では、充填に必要な圧力が高くなり、樹脂温度や射出速度を下げる余地が小さくなります。多数個取りの金型では、各キャビティへの充填が同時に進むかどうかが、キャビティ間の物性差と外観差に関わります。ここで樹脂が分かれて流れた後に再び合流してできる部分をウエルドと呼びます。
冷える段階では、肉厚の分布、コア部の形状、冷却回路の位置によって、金型内の温度分布が決まります。金型は、供給され続ける熱を移動させる熱交換器として働きます。温調回路と成形品形状によっては局所的に放熱が進まず、金型の温度が部分的に上がります。この温度上昇は、成形サイクルを長くするだけでなく、そり変形や離型不良の要因にもなります。冷却時間の扱いは、サイクル短縮と品質・原価の関係を扱った記事でも触れています。
縮む段階では、収縮が均一に起きれば変形は生じません。変形が起きるのは収縮が不均一になるためで、その要因として次の3つが挙げられます。
- 成形品の肉厚の不均一
- 金型温度とキャビティ内圧の不均一
- 流動方向による収縮率の異方性
ガラス繊維強化グレードでは、強化材の配向によって流動方向と直角方向で収縮率が異なり、これが変形の主要因になる場合があります。なお、ここでいう収縮は、成形中から離型後の冷却過程で生じる成形収縮を指します。成形収縮と、成形後の時間・温度履歴によって進む後収縮は区別して扱います。特に結晶性材料では、成形後に結晶化が進むことが後収縮の要因になります。
これらのうち、肉厚の不均一は製品設計で扱う対象です。金型温度の不均一は冷却回路で、キャビティ内圧の不均一と収縮率の異方性はゲート設計で扱う対象になります。流動方向は、ゲートの位置と数を決めた結果として決まります。
つまり、変形の要因は3つとも、金型製作前の設計で扱える範囲を持っています。ここで扱わなかった分は、金型完成後に成形条件の調整で対応できるかを見極め、対応できない場合は製品形状、金型仕様、材料の変更を検討することになります。
製品設計で決めること
製品形状は、機能から決まります。ただし、機能上必要な形状と、成形上ばらつきが小さくなる形状は一致しない場合があります。
確認する対象は、肉厚とその分布、リブやボスの配置と厚みの比率、抜き勾配、流動長です。肉厚の差が大きいほど収縮差が生じやすく、厚肉部を肉抜きして肉厚をそろえる方向が検討されます。リブは剛性を上げる手段ですが、片側にだけリブが付く形状では、リブ側が凸になる反りが大きくなる場合があります。リブを両側に対称に配置した形状では、平板に近い変形にとどまる例が公開されています。リブを高く厚くするより、床面積を抑えたリブの本数を増やす方向が有効とされる場合もあります。
L字形状やコーナー部を持つ形状では、コーナーの内側と外側で金型温度に差をつける、あるいはコーナー部に補強のリブを入れる方向で倒れ変形を抑える例があります。箱型の形状では、スパン距離が長くなるほど内反りが大きくなる傾向が示されています。
このうち、薄肉部の肉厚に余裕を持たせられるかどうかは、成形条件の幅へ直接効きます。機能上の必要から薄くしている部分について、その必要性を説明できる状態にしておくと、後の判断が進めやすくなります。
金型設計に必要な材料側の情報
材料が決まると、金型設計で使う前提条件が確定します。
成形収縮率は、金型の寸法を決めるための入力です。ただし、材料メーカーが公開している成形収縮率は、規定された試験条件と特定の形状で測定した値です。実際の部品は形状も肉厚もゲート位置も異なるため、公開値をそのまま部品の寸法へ適用できるとは限りません。材料メーカーへ問い合わせる場合は、部品形状と使用条件を伝えたうえで、公開値との差をどう見るかを確認します。
流動性は、その肉厚と流動長で充填できるかどうかに関わります。乾燥条件は、量産時の付帯設備の計画に関わります。
そして、以降で扱う金型設計の各項目には、材料ごとに推奨される範囲があります。ガスベントの深さ、抜き勾配、ゲートの寸法比率、必要な金型温度、金型鋼材への要求は、材料メーカーが公開する金型設計資料に材料ごとに記載されており、その値は材料が違えば一致しません。ある材料の資料に書かれた値を、別の材料へそのまま持ち込まないでください。
材料カテゴリーの選び方そのものは、要求特性から樹脂を絞る話であり、別の領域です。ここで確認するのは、選んだ材料によって金型設計の前提がどう決まるかです。
金型設計で決める項目
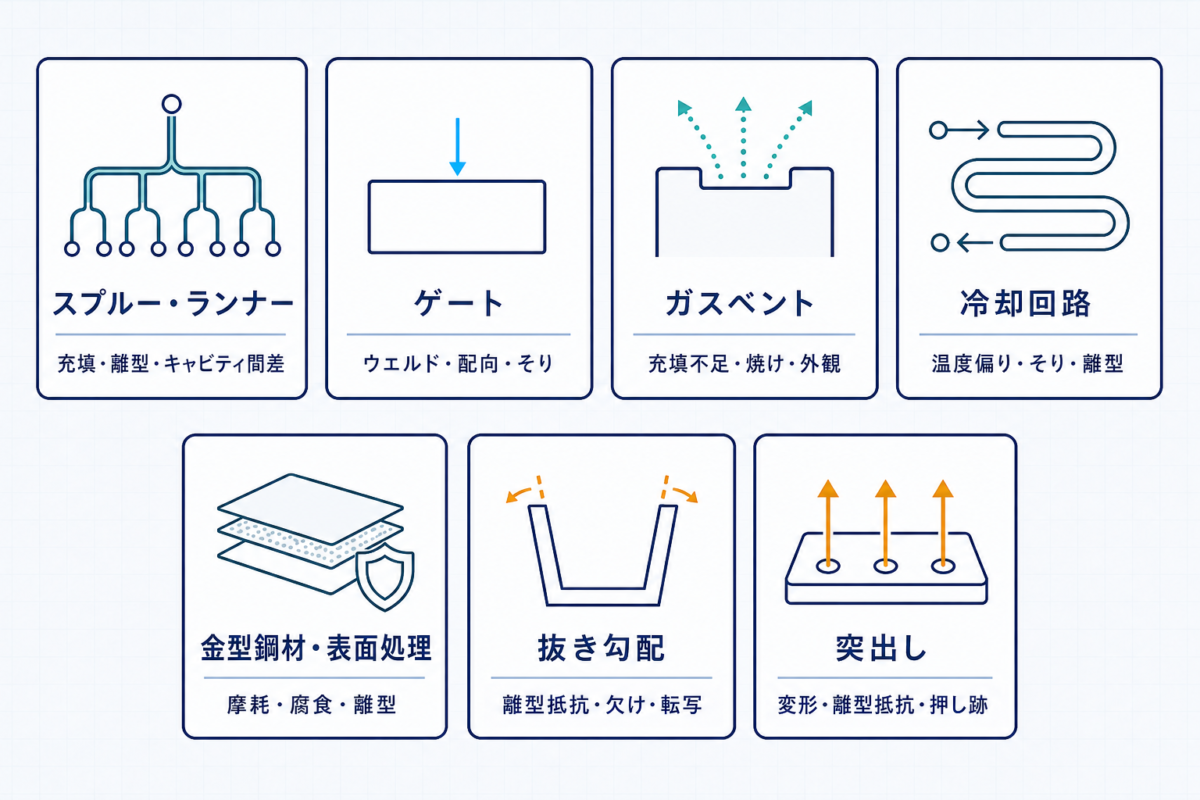
金型設計で決まる項目は、それぞれ特定の不良と結びついています。以下は、製品設計側が金型設計者と話すときに把握しておく範囲です。個々の寸法や構造の決定は金型設計側の判断であり、ここで扱うのは、どの項目がどの不良に関わるかという対応関係です。
スプルーとランナー
スプルーは、成形機のノズルから樹脂を金型内へ導く流路です。ランナーは、スプルーから各キャビティへ樹脂を分配する流路です。
ランナーを太くすると、圧力損失が小さくなり、流れる途中で樹脂が冷えにくくなるため、充填には有利になります。一方で、成形品重量に対するランナー重量の比率が上がり、ランナーが冷えるまでの時間が成形サイクルを律速する場合もあります。ランナー断面には円形、半円形、台形などがあり、円形は流動抵抗が小さい形状として示されています。断面形状は、流動抵抗だけでなく加工性や離型性も含めて選定します。
スプルーとランナーの先端には、コールドスラッグウェルと呼ばれる樹脂溜まりを設けます。先端で冷えた樹脂が製品へ流れ込むことを防ぐためです。スプルーとランナーの研磨が不十分だと、離型不良の要因になります。金型表面の傷を転写しやすい材料では、この影響が大きくなります。
多数個取りの金型では、各キャビティへ同時に充填されるよう、ランナーの長さと太さをそろえ、対称に配置します。充填のバランスが崩れると、キャビティ間で物性と外観がばらつきます。
ホットランナーを使う場合は、確認項目が増えます。ガラス繊維などを含むグレードでは、樹脂の通る部品の摩耗を考慮した材質選定が必要になります。また、シリンダー内に加えてホットランナー内でも樹脂が加熱されるため、滞留による変色や劣化の検討対象が増えます。光学部品など外観要求の厳しい部品では、この点が採否の判断に関わります。
ゲート
ゲートは、キャビティへの樹脂の入口です。金型設計の中で、成形品の品質へ最も広く影響する項目です。
ゲート位置は、充填の経路、ウエルドの位置、強化材の配向、変形の向きに関わります。位置を決めるときの観点として、成形品の厚い部分に置く、外観に影響しない位置を選ぶ、力が加わる箇所を避ける、ウエルドが問題になる部位を考慮する、といった項目が挙げられます。ウエルドが問題になる場合は、その位置を移動させる検討もゲート位置で行います。
ゲートの数も変形に関わります。1点から複数点へ増やすと変形が小さくなる場合がありますが、点数を増やせば必ず良くなるわけではありません。ゲート位置の対称性によって結果が変わり、点数を増やしても改善しなかった例が公開されています。
ゲートのサイズは、充填時の圧力損失、保圧の伝達、ゲートシール、サイクル、ゲート処理のしやすさを考慮して決めます。射出と保圧の時間がゲートシール時間より短い場合に変形量が大きくなることは、公開資料でも示されています。保圧とゲートシールの関係そのものは、成形条件側の論点として成形条件の妥当性を扱った記事で整理しています。
ゲート方式は、サイドゲート、ピンゲート、サブマリンゲートなどから選びます。方式によって、ゲート跡の外観、後加工の要否、離型時の挙動が変わります。
ガスベント
ガスベントは、キャビティ内の空気と、成形時に発生するガスの逃げ道です。
設計が不十分な場合に生じるのは、充填の阻害、ガス焼けによる変色、光沢不良、ウエルド部の強度低下です。高速で射出して表面光沢を出す場合には、ベントへの配慮がより必要になります。
ベントは、流動末端部、ランナー部、盲ボスやリブなど、空気やガスが滞留しやすい箇所を確認して配置します。配置は流動状態と金型構造に応じて決めます。
深さは、浅すぎればガスが抜けず、深すぎればバリが出ます。適切な深さは材料によって異なるため、使用する材料の金型設計資料で確認します。
冷却回路と金型温度調整
金型温度は、成形サイクルと成形品の品質の両方に影響します。金型構造と同じ段階で検討する対象です。
温度調整の方式は、ヒータによる加熱と、温水や熱媒体の循環に分かれます。高い金型温度を必要とする材料ではヒータが使われますが、加圧熱水や油による循環方式を併用すると型温の分布が均一になりやすいとされています。
製品設計側が確認するのは、次の2点です。
- 想定している金型温度を、その方式で保持できるか
- コア部など熱がこもりやすい部位に冷却が届いているか
冷却孔の径や本数、配管の接続方法は金型設計側の判断です。ただし、コア部の冷却が不足すると局所的に温度が上がり、成形サイクルが延びるだけでなく、そり変形や離型不良の要因になります。母型側だけを冷却しても温度が下がらない部位に対して、入れ子へ冷却回路を設ける、バッフルを設けるといった対応があります。温度が下がりにくい部位がどこかは、製品形状から先に見当がつく場合があります。なお、ここでいう母型は金型の本体部分、入れ子はキャビティやコアの一部を別部品として作り金型へ組み込むもの、バッフルは冷却孔の中に差し込む仕切りで、媒体を先端まで導く部品です。
金型鋼材と表面処理
金型鋼材への要求は、材料の側の要因から決まります。要因は主に3つに分かれます。
摩耗は、ガラス繊維などの充填材を含むグレードで問題になります。対策としては、焼き入れによる硬さの確保が挙げられます。
腐食は、成形時に生じるガスによって起こります。分解ガスに加え、難燃剤に由来するガスも要因になります。対策は材質の選定であり、耐食性の面ではステンレス系の鋼材が挙げられることがあります。
離型性、耐摩耗性、耐食性などの改善を目的として、用途に適したコーティングや表面処理を検討する場合があります。
一方で、腐食性と摩耗性がいずれも小さく、標準的な金型材料で対応できる材料もあります。鋼材と表面処理の要求は材料によって変わるため、選定した材料の金型設計資料で確認し、判断がつかない場合は材料メーカーへ問い合わせます。
抜き勾配とアンダーカット
抜き勾配は、成形品を金型から抜くために必要です。大きくとるほど離型は容易になり、小さくするほど寸法精度の要求には合います。この2つは同時には満たせないため、どちらを優先するかを部位ごとに決めます。
必要な抜き勾配は材料によっても変わります。成形収縮率が小さい材料や、金型表面の凹凸を転写しやすい材料では、離型に必要な勾配が大きくなる場合があります。勾配が不足すると離型抵抗が高くなり、離型時の欠けにつながる場合があります。
アンダーカットは、金型を開く方向に対して引っかかり、そのままでは製品を取り出せない形状です。取り出すために、金型側に別の機構が必要になる場合があり、金型構造が複雑になります。アンダーカットは原則として設けない形状にします。
突出しと離型
突出しは、成形品を金型から取り出す機構です。エジェクタピンの方式、位置、数を決めます。
確認する対象は、離型抵抗が大きい部位に突出しが配置されているか、突き出したときに成形品が変形しないか、突き出し跡が外観要求のある面に出ていないかです。
離型不良は、突出しだけの問題ではありません。抜き勾配、スプルーとランナーの研磨、金型温度、成形品の収縮量が同時に関わります。突出しを増やす前に、どこで離型が引っかかっているかを分けて見ます。
そり変形をどこで減らすか
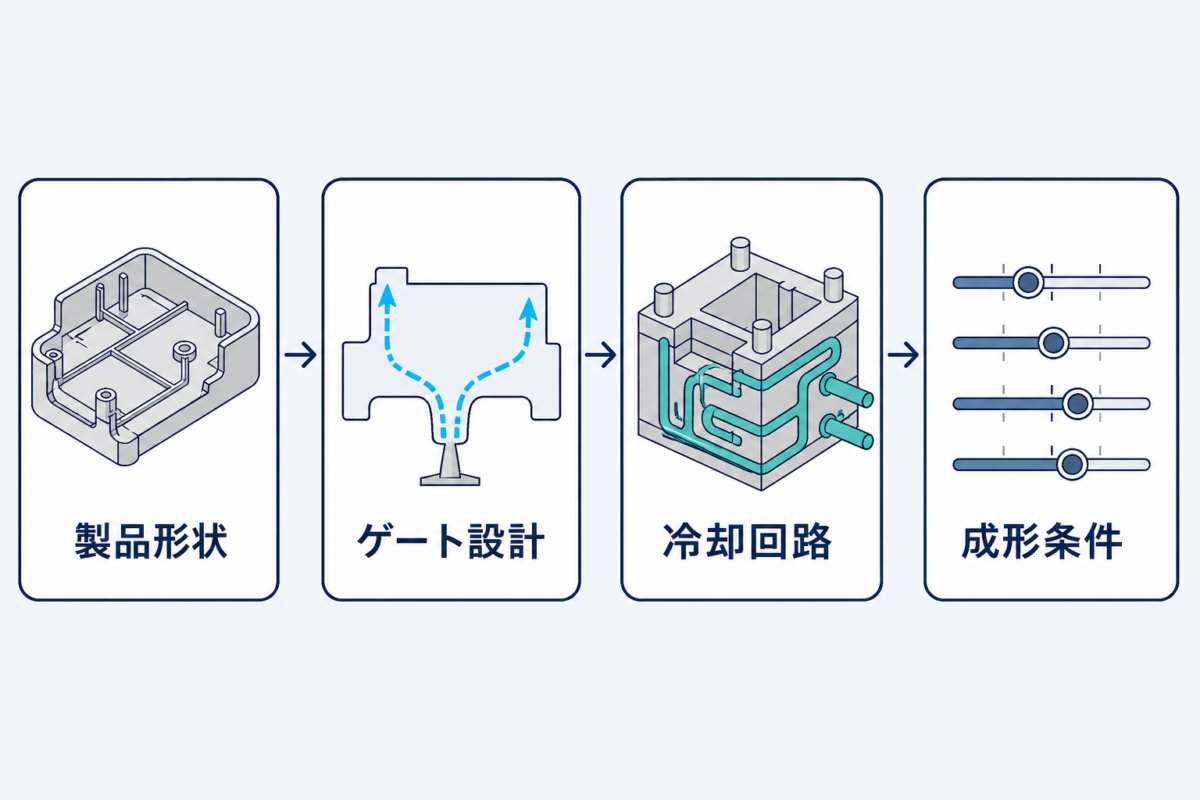
そり変形は、上記の複数の項目にまたがります。金型製作前に扱うなら、次の順で見ます。
まず製品設計です。肉厚をそろえること、リブを対称に配置すること、コーナー部の形状で倒れを抑えることが対象になります。形状の影響は大きいため、機能を損なわない範囲で変形が小さくなる形状を選ぶことが出発点になります。
次にゲート設計です。ゲート位置によって、強化材の配向方向、ウエルドの位置、キャビティ内の圧力分布が変わります。同じ形状でも、ゲートを先端部に置くか、コーナー部に置くかで変形量が変わる例が公開されています。ゲートの数と配置の対称性も対象です。
次に冷却回路です。コーナー部の内側を冷却する、コアを冷却するといった対応で変形が小さくなる例があります。ただし、この効果は材料によって差があります。ガラス繊維強化グレードでは、変形の主要因が強化材の配向であるため、冷却回路の見直しによる改善は限られる場合があります。非強化グレードでは、冷却による効果が相対的に大きく出る傾向があります。強化材が入っている場合は、冷却回路より先にゲート設計を見る順序になります。
最後に成形条件です。金型温度、保圧、冷却時間が変形に関わります。保圧を上げるとキャビティ内の圧力が高くなり、収縮量が小さくなる方向へ働きます。ただし、上げすぎればバリが発生するため、そちらとの兼ね合いで範囲が決まります。また、保圧が効くのはゲートシールが成立するまでの間であり、射出と保圧の時間がゲートシール時間より短ければ、保圧の設定値にかかわらず変形が大きくなります。
条件で対応できる範囲はあります。それでも、ここまでの3つで決まった形状と金型仕様が持つ収縮の不均一さを、条件だけで打ち消すことはできません。
射出成形流動解析の位置づけ
ここまでの判断のうち、ゲート位置、ゲート数、ランナー配置、冷却回路、変形の向きは、金型製作前に比較できます。その手段が射出成形流動解析です。射出成形流動解析は、金型内で樹脂がどのように充填され、保圧され、冷却し、変形するかを計算し、設計判断を支援する解析で、以降は流動解析と呼びます。
流動解析には2つの使い方があります。
- 成形側の懸念を確認する使い方
- 製品機能側の懸念を確認する使い方
成形側では、充填できるかどうか、多数個取りで充填のバランスが取れるか、ウエルドがどこに発生するか、金型内の温度が局所的に上がる箇所はどこか、変形がどの向きにどの程度出るかを確認します。ウエルドの発生位置を予測して強度上問題のない箇所であることを確認し、問題になる箇所へ出る場合はゲート位置や形状の変更で移動させる、という使い方が公開資料にも示されています。
製品機能側では、製品のコアとなる機能が成形後の形状で満足できるかを確認します。シール面が反って密封性を損なわないか、応力が発生する部分にウエルドが発生しないか、圧入部の真円度が確保できるかといった項目です。
製品設計者にとって価値が大きいのは後者です。解析を依頼する前に、その部品で外せない機能はどこかを言語化しておくと、解析で見るべき箇所が定まります。充填できるかを確認したいという依頼だけでは、機能側の懸念が確認されないまま結果が返ってきます。
解析結果の扱いには注意が必要です。解析値と実機の値には差が生じます。材料メーカーでは検証実験を行って差を把握したうえで対策を提示していますが、利用する側が絶対値をそのまま設計値として採用すると、判断を誤ります。ゲート点数を解析値だけで決めて充填に苦労した例は、この扱い方から生じています。解析は、条件を変えたときにどちらが良くなるかという比較と傾向の把握に使い、絶対値は幅を持って受け取ります。
解析の依頼方法、材料データの入手、解析の種類ごとの違いと結果の読み方は、射出成形流動解析を扱った記事で整理しています。
金型製作の着手判断
金型製作に着手すると、製品形状と金型仕様が固定されます。着手前に、確認できていない項目が残っていないかを見ます。
確認したこと、確認しなかったこと、確認しなかった理由を記録に残しておくと、量産開始後に不具合が出たときの調査範囲が絞れます。すべてを確認してから着手できる案件は多くありません。何を確認していないかを把握したまま進むことと、把握しないまま進むことの差が、後の対応速度に表れます。
金型製作前に防げないこと
金型設計で扱える範囲は広い一方、上流で潰しきれない項目もあります。
材料の規格内の変動は、金型製作前には確定しません。溶融粘度や水分率の変動が成形に影響するかどうかは、工程側に吸収できる幅があるかどうかで決まります。この論点は、材料のばらつきと工程の安定性を扱った記事で説明しています。
量産設備、作業、環境に由来する変動も、金型製作前には見えません。成形機や周辺設備の状態、作業のやり方、工場の温度や湿度は、いずれも量産開始後に成形条件が動く要因になります。
解析の誤差も残ります。解析値と実機の差はゼロにはなりません。
そして、成形条件が正しく設定されているかどうかは、金型製作前の検討とは別の問題です。良品が取れていても、その条件が推奨条件の範囲に入っているとは限りません。この点は、成形条件の妥当性を扱った記事で整理しています。
判断早見表
製品形状をまだ変更できる段階
- 確認すること
- 肉厚の分布、リブの配置と対称性、コーナー部の形状、流動長、抜き勾配について、成形上望ましい形状と機能上必要な形状が背反する箇所はどこか。
- 材料メーカーへ確認すること
- 想定している肉厚と流動長で充填できるか。その材料で成形上留意する形状はあるか。
- 記録すること
- 薄くしている部分について、機能上その肉厚が必要な理由。
材料が未確定のまま金型設計が進んでいる場合
- 確認すること
- 金型のどの仕様が材料未確定のまま仮置きになっているか。ポリマーとグレードのどちらが未確定か。
- 材料メーカーへ確認すること
- 候補材料ごとの成形収縮率と部品形状での適用上の注意点。金型鋼材と表面処理への要求。必要な金型温度と温調の方式。ガスベントと抜き勾配の推奨範囲。
- 設計レビューで決めること
- 材料確定の期限と、それを過ぎた場合に金型設計を止めるか進めるか。
金型仕様を金型メーカーと詰める段階
- 製品設計側から伝えること
- 外観要求のある面、力が加わる部位、ウエルドを出したくない部位、シールや圧入など寸法精度が必要な部位。
- 確認すること
- ゲートの位置と数、ランナーの配置と等長性、ベントの位置、冷却回路とコア部の冷却、突出しの位置が、上記の要求と両立しているか。
- 材料側の情報として渡すこと
- 使用する材料の金型設計資料。鋼材、表面処理、金型温度、ベント、抜き勾配の推奨は材料ごとに異なる。
そり変形の懸念がある部品
- 確認する順序
- 製品形状、ゲート設計、冷却回路、成形条件の順で見る。
- 材料による違い
- ガラス繊維強化グレードでは強化材の配向が主要因になるため、ゲート設計を先に見る。非強化グレードでは冷却回路の見直しが効く場合がある。
- 材料メーカーへ確認すること
- その材料で変形を抑えるうえで、形状、ゲート、冷却のどこから見るか。
流動解析を依頼する前
- 確認すること
- この部品で外せない機能はどこか。シール、圧入、応力がかかる部分がどこにあるか。
- 依頼時に伝えること
- 成形上の懸念だけでなく、機能上どの部位を見てほしいか。比較したい金型仕様の案が複数あるか。
- 結果の扱い
- 絶対値ではなく、条件を変えたときの比較と傾向として読み取る。実機との差が出る前提で余裕を見る。
金型製作の着手判断をする直前
- 確認すること
- 未確認のまま残っている項目は何か。それを未確認のまま進める理由を説明できるか。
- 記録すること
- 確認した項目、確認しなかった項目、その理由。
- 設計レビューで決めること
- 量産開始後に条件の幅が狭いと分かった場合、製品形状、金型、材料のどれで対応するかを誰がいつ判断するか。
よくある質問(FAQ)
Q1. 金型設計は金型メーカーの仕事ではないですか
金型の構造設計と加工は金型メーカーが担当します。ただし、どの面に外観要求があるか、どの部分に力が加わるか、どこにウエルドを出したくないかは、製品設計側でなければ判断できません。これらが伝わらないまま設計が進むと、成形しやすさを基準に仕様が決まり、機能側の要求と合わない位置にゲートやウエルドが来る場合があります。
製品設計側が金型設計の詳細を決める必要はありません。どの項目がどの不良と結びつくかを把握し、自分の部品で外せない要求を先に伝えられれば足ります。
Q2. ガスベントや抜き勾配の推奨値は、どこを見れば分かりますか
材料メーカーが公開している金型設計の技術資料に、材料ごとの記載があります。同じ項目でも、材料が違えば推奨される範囲は一致しません。ベントの深さ、抜き勾配、ゲートの寸法比率、必要な金型温度は、いずれも材料によって値が変わります。
ある材料の資料に書かれた値を、別の材料へそのまま持ち込まないでください。同じポリマーでも、充填材の有無や難燃処方によって推奨が変わる場合があります。判断がつかない場合は、部品形状と要求を伝えて材料メーカーへ確認します。
Q3. ゲートを増やせば変形は小さくなりますか
必ず小さくなるわけではありません。点数を増やすことで変形が小さくなる例もあれば、点数を増やしても改善しなかった例も公開されています。結果は、ゲート位置の対称性や成形品の形状によって変わります。
ゲートの数だけを増やす検討ではなく、位置と配置の対称性を含めて比較します。金型製作前であれば、複数の案を流動解析で比較できます。
Q4. そりが出たら、金型の冷却回路を見直せばよいですか
材料によります。ガラス繊維強化グレードでは、変形の主要因が強化材の配向であるため、冷却回路を見直しても改善が限られる場合があります。この場合はゲート位置と数を先に見ます。非強化グレードでは、コーナー部の内側やコアの冷却を追加することで変形が小さくなる例があります。
いずれの場合も、形状側で対応できる余地が残っていないかを先に確認します。金型完成後は冷却回路の追加も容易ではありません。
Q5. 材料が変わるとは、どこまでの変更を指しますか
変更には3つの層があります。
- ポリマー自体の変更
- 同じポリマー内でのグレード変更
- 同じグレード内での材料ロットの違い
実務で頻度が高いのはグレード変更です。ポリマー自体の変更は試作評価の段階では起こりますが、量産金型へ移行した後はほとんど起こりません。グレードが変わった場合に多いのは、寸法が入らなくなるケースです。同じポリマーだからという理由で、金型への影響がないと判断しないでください。ガラス繊維の有無が変われば、金型鋼材への摩耗の要求と収縮率の異方性が変わります。
材料ロットの違いは規格の範囲内の変動であり、これは工程側が吸収する対象です。
Q6. カタログの成形収縮率をそのまま金型寸法に使えますか
公開されている成形収縮率は、規定された試験条件と特定の形状で測定した値です。実際の部品は、形状、肉厚、ゲート位置、流動長が試験片と異なります。ガラス繊維強化グレードでは流動方向による収縮率の差もあります。公開値は出発点として使い、部品形状での適用については材料メーカーへ確認します。
Q7. 試作型で良品が取れれば、量産型でも同じ条件で取れますか
試作型と量産型では、型材、耐久性、キャビティ数、ランナー・ゲート、冷却方式などが異なる場合があります。多数個取りでは、流動や冷却のバランスが不適切だと、キャビティ間で寸法、物性、外観に差が生じる可能性があります。
試作型で確認できるのは、その形状とその金型仕様での挙動です。量産型では、工程能力と成形条件の範囲を改めて確認します。
まとめ
金型製作前の設計で防げる不良は数多くあります。ガスベントは充填の阻害とガス焼け、ウエルド部の強度低下に、スプルーとランナーは離型不良と多数個取りのばらつきに、ゲートは変形とウエルド位置と強化材の配向に、冷却回路は局所的な温度上昇と変形に、金型鋼材は摩耗と腐食に、抜き勾配と突出しは離型不良に、それぞれ結びついています。ここで扱わなかった不良モードは、量産開始後に成形条件の調整で対応できるかを見極め、対応できなければ製品形状、金型仕様、材料の変更を検討することになります。
製品設計側が持っておくのは、金型設計の詳細ではなく、どの項目がどの不良と結びつくかという対応関係です。そのうえで、外観要求のある面、力が加わる部位、ウエルドを出したくない部位、寸法精度が必要な部位を、金型設計者へ早い段階で伝えます。この情報は製品設計側からしか出てきません。
材料側では、成形収縮率の適用範囲に加えて、金型鋼材と表面処理への要求、必要な金型温度と温調の方式、ガスベントと抜き勾配の推奨範囲を確認します。これらは材料ごとに異なるため、選定した材料の金型設計資料を金型設計者へ渡します。材料が未確定のまま金型設計が進むと、これらが仮置きのまま固定されます。
流動解析は、ゲート位置、ゲート数、ランナー配置、冷却回路といった金型設計の判断を、金型製作前に比較する手段です。あわせて、シール面の反り、応力がかかる部分のウエルド、圧入部の真円度といった製品機能側の懸念も確認できます。その部品で外せない機能を先に言語化してから依頼し、結果は絶対値ではなく比較と傾向として読み取ります。
設計レビューで決めておきたいのは、量産開始後に条件の幅が狭いと分かった場合、製品形状、金型、材料のどれで対応するかを誰がいつ判断するかです。この判断を量産開始後に始めると、金型修正と寸法規格の再検討を同時に抱えることになります。
参考資料
- 成形編|ユーピロン/ノバレックス(三菱エンジニアリングプラスチックス)
- 金型設計の基本的な考え方(東レ)
- 金型設計|技術サポート(ダイセル)
- 成形トラブル対策(旭化成)
- 第6回 樹脂流動解析の解析結果の読み込み方(旭化成)
- 成形品の寸法の出し方(東レ)
- 表面処理の基礎知識!金型向けに効果的な種類と特長を解説(プロテリアル)
- ゲート設計(東レ)