結論:この記事で分かること
物性表の機械特性は、多くの場合、規格またはメーカー所定の試験片・試験方法・試験条件で得られた値です。実部品にそのまま当てはめられる値ではありません。それでも、材料選定の初期段階で候補を絞る場面では、この値が最初の手がかりになります。
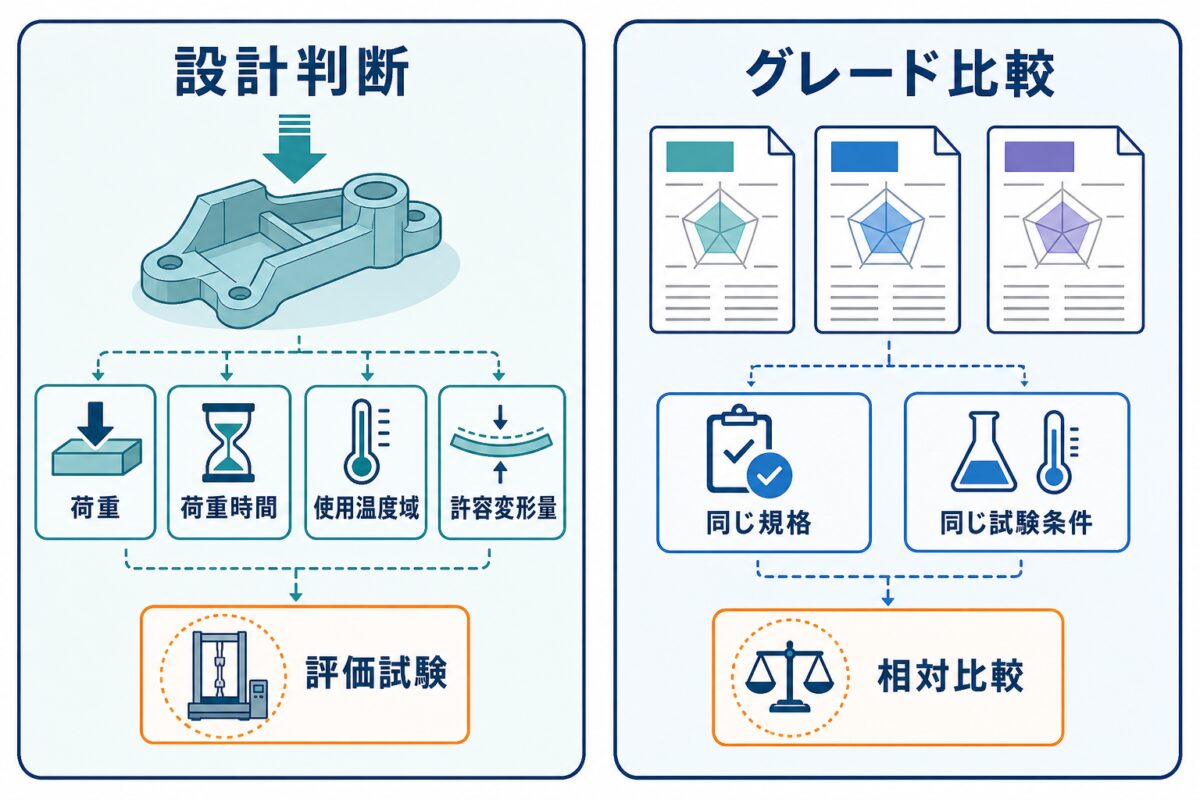
機械特性の値は、次の二つの場面で意味が変わります。一つは、部品にかかる荷重と変形量から設計が成立するかを検討する場面です。もう一つは、複数のグレードを並べて候補を絞る場面です。前者では、試験片の値と実部品の差をどこで埋めるかが問題になります。後者では、値どうしが同じ条件で測定されているかが問題になります。
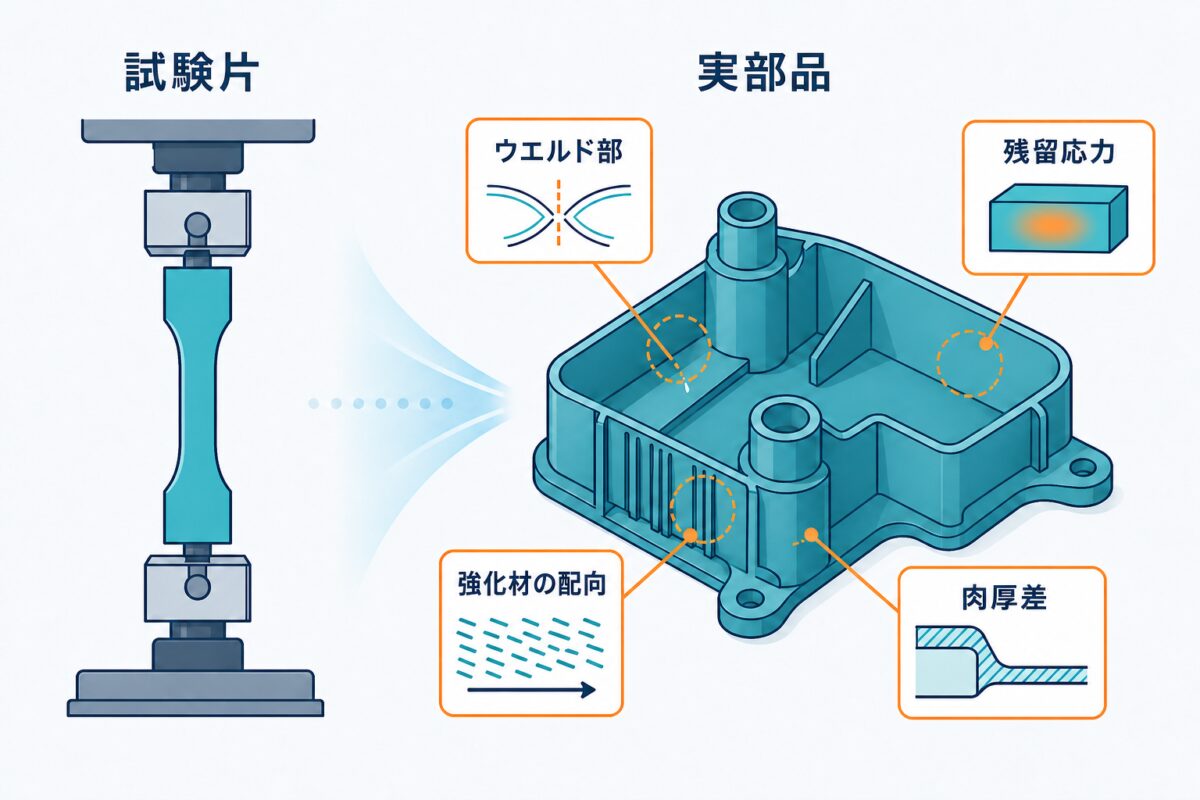
試験片と実部品の差は、ウエルド部、残留応力、強化材の配向、肉厚差から生まれます。割れにつながりやすいのはウエルド部と残留応力で、どちらも物性表からは判断できず、評価計画で確かめる対象になります。カタログに記載がない値についても、試験片で測定できる項目であれば材料メーカーへ相談できる範囲に入ります。
読み終えたあとに残る判断は、その値を設計値として扱うのか、候補を絞るための相対的な位置づけとして扱うのか、という切り分けです。物性表全体の読み方は、カタログ値の読み方を扱った記事で整理しています。
基礎整理:機械特性の欄に並ぶ用語
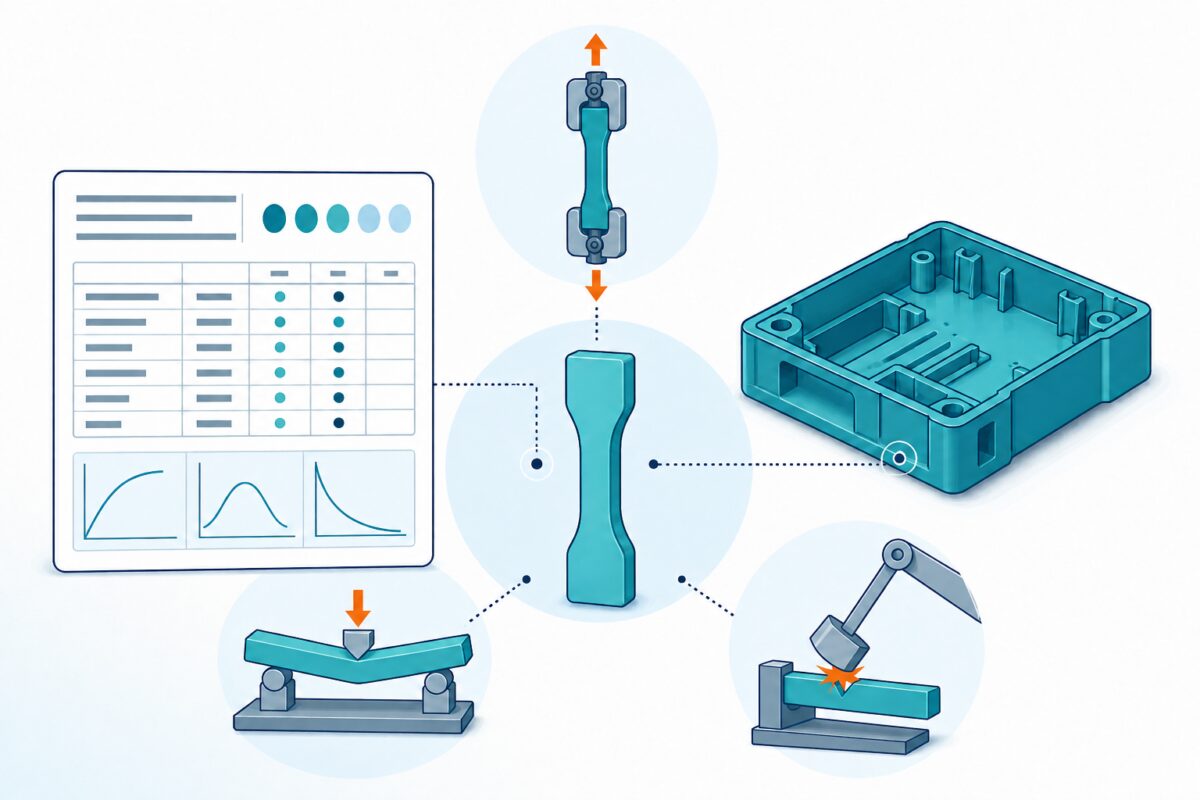
物性表の機械特性の欄には、引張特性、曲げ特性、衝撃強さが並びます。引張特性と曲げ特性には、強度、弾性率などの値が付きます。ここに記載されている数値は、多くの場合、規定条件で得られた代表値であり、個々の製品やロットに対する保証値ではありません。
この記事では、ガラス繊維で強化したグレードをガラス繊維強化材、強化材を含まないグレードを非強化材と呼びます。機械特性は、この二つで値の並び方も実部品での挙動も変わります。
引張強さは、引張試験中に試験片へ生じた最大の引張応力です。降伏を示す材料では降伏時、脆性的に破断する材料では破断時の応力が引張強さになる場合があります。
弾性率は、力をかけたときの変形のしにくさを示す値です。同じ形状・温度・荷重条件で弾性範囲内を比較する場合、弾性率が高いグレードほど変形量は小さくなります。部品全体としての変形挙動に関わる値であり、表面の傷つきにくさを示す表面硬度とは別の値です。
伸びは、試験片が破断するまでにどれだけ変形できたかを、もとの長さに対する割合で示した値です。
引張試験では、荷重をかけていく途中で応力の増え方が変わる点が現れることがあります。この点を降伏点と呼びます。降伏点を過ぎると、応力があまり増えないまま変形が進み、やがて破断に至ります。降伏点が現れるかどうかは樹脂の種類とグレードで変わります。非強化材では降伏点と破断点の両方が現れることがあり、ガラス繊維強化材では降伏を経ずに破断する挙動になりやすくなります。
衝撃強さは、試験片を衝撃で破壊したときの吸収エネルギーを、規格で定める試験片断面に関連づけて示す値です。試験片には切り欠き(ノッチ)を入れるのが基本で、物性表に並ぶ値もノッチ付きの条件で得られたものが中心になります。
項目別の整理:引張・曲げ・衝撃が示すもの
引張特性
引張特性は、試験片を両端から引っ張って測定します。得られるのは、引張強さ、引張弾性率、引張破断伸びです。
設計で確認するのは、部品にかかる荷重の大きさと向きに対して、材料側にどれだけの余裕があるかです。引張強さは荷重に対する材料側の余裕を確認するための値として、引張弾性率は使用状態での変形量を見積もるための値として確認します。
破断伸びは、破壊するまでに材料がどれだけ変形できるかを示します。値が小さいグレードでは、変形をほとんど許さずに破壊へ至ります。ガラス繊維強化材は強度と弾性率が高くなる一方で、破断伸びは小さくなる傾向があります。強度が高いことと、割れにくいことは同じではありません。
曲げ特性
曲げ特性は、試験片を支点で支え、中央に荷重をかけて測定します。曲げ強さと曲げ弾性率が並びます。
引張と曲げでは、試験片の中で応力のかかり方が異なります。曲げでは荷重をかけた側に圧縮、反対側に引張の応力が生じ、断面内で応力の分布ができます。このため、同じグレードでも引張と曲げでは値が一致しません。部品の使われ方に近い変形様式の値を確認します。
衝撃強さ
衝撃強さは、短い時間に加わる力に対する壊れにくさの目安です。ノッチを入れた試験片で測定するのが基本になります。
ノッチを入れる理由は、応力が集中する状態を作るためです。切り欠きのない試験片では、非強化材のうち柔らかい材料は割れないことがあります。実部品にも、コーナー部、穴、リブの付け根のように応力が集中する箇所があります。ノッチ付きの値は、こうした箇所を持つ部品の壊れにくさを比べる目安になります。
ノッチの形状や深さは準拠する試験規格で決まるため、数値だけを並べる前に、どの規格のどの試験で測定された値かを確認します。
低温での衝撃強さが必要になる場面もあります。温度が下がると衝撃強さが低下する場合があるためです。物性表に記載されるのは常温付近の値が中心のため、低温での値は材料メーカーへの確認事項になります。
材料の「なぜ」:試験片の値と実部品が一致しない理由
物性表の値は、規格またはメーカー所定の試験片・試験方法・試験条件で得られたものです。実部品では、次の要因によって値が変わります。
ウエルド部
金型内で分かれて流れた樹脂が再び合流した箇所には、ウエルドと呼ばれる部位ができます。ゲートが複数ある成形品、金属インサートやリブを持つ形状、開口部を迂回する形状では、合流が避けられません。
ウエルド部で機械特性が下がる理由は二つあります。一つは、合流面の密着が十分でないときに表面へ細い溝ができ、そこへ応力が集中することです。もう一つは、ガラス繊維強化材で、合流部の強化材が周囲と違う方向を向くことです。繊維が荷重の向きに沿わないため、その部位だけ強化の効果が下がります。
この二つは同時に起こります。そのため、ガラス繊維強化材のウエルド部では、引張強さの低下が、強化材の配向だけで説明できる差よりも大きくなることがあります。
非強化材では、配向による差が生じないため、引張強さの低下は小さくなります。ただし、溝による応力集中は同じように働くため、伸びが低下することがあります。強度が保たれていても、変形できる余地が減る点に注意します。
合流の仕方によっても影響が変わります。樹脂が正面からぶつかって合わさる場合と、並走したまま合わさる場合では、前者のほうが機械特性への影響が大きくなります。
ウエルド部がどこにできるかは、ゲートの位置と数、部品形状で決まります。物性表には現れません。応力がかかる部位とウエルド部が重なると、試験片の値から見積もった強度と実部品の挙動が離れます。設計段階では、ゲート位置から合流箇所を想定し、応力が集中する部位と重ならないかを確認します。
残留応力
成形品には、冷却と固化の過程で応力が残る場合があります。これを残留応力と呼びます。残留応力が大きい部位では、外からかかる荷重が小さくても割れが生じる場合があります。
残留応力は外観からは分かりません。成形品を見ても、どこにどれだけ残っているかを判断できないため、評価で確かめる対象になります。評価の方法は複数の考え方が提案されており、部品形状や求める精度によって選び方が変わります。
ウエルド部と残留応力は、いずれも割れにつながる要因です。機械特性の値を確認するときに、この二つを評価計画へ入れているかどうかで、後工程で出てくる問題の量が変わります。
強化材の配向と肉厚差
ガラス繊維強化材では、繊維が流動方向にそろいます。この配向によって、流動方向と直角方向とで値が違ってきます。
物性表に並ぶ引張や曲げの値は、樹脂の流れ方向で測定されたものが一般的です。強化材が配向した方向の値であるため、流動方向に対して直角方向の値は物性表からは分かりません。実部品のどの部位が、どちらの方向に近い状態になるかは部品ごとに違います。
肉厚が違えば冷却の進み方も変わり、成形品の内部状態が変わります。試験片と大きく異なる肉厚の部位では、値の当てはめに注意が必要です。
強化材の配向による特性差が生じる仕組みそのものは、特性向上にともなう副作用を扱う関連記事で整理しています。
判断フレーム:目的別の確認手順と確認先
設計判断に使う場合
設計で機械特性を確認する場合は、値そのものより先に、部品側の条件を整理します。確認するのは次の四つです。
- 荷重の大きさと向き
- 荷重がかかる時間
- 使用温度域
- 許容できる変形量
この四つが決まらないと、物性表のどの値を確認すればよいかが決まりません。
部品側の条件が決まったあとは、物性表の値との対応を確認します。
まず、確認している値が使用条件と対応しているかです。物性表の値は常温付近で測定されたものが中心です。使用温度が常温から離れる場合、その温度での値は別に確認する必要があります。温度による変化は熱特性の読み方を扱う解説記事で整理します。
荷重がかかる時間も、値の選び方に関わります。物性表の引張・曲げの値は、短時間で荷重をかけて測定したものです。荷重が長時間かかり続ける部品では、時間とともに変形が進む挙動を別に確認します。長期荷重下での挙動は、特性向上と副作用を扱う関連記事に整理があります。
部品に生じる応力とひずみの把握には、構造解析を使います。形状が複雑になるほど、応力が集中する箇所を手計算で見積もることが難しくなります。解析で分布を確認し、値が大きくなる箇所を把握したうえで、物性表のどの値と照らし合わせるかを決めます。解析に使う材料データは、材料メーカーへ提供を相談できます。
最後に、実部品との差をどこで埋めるかを決めます。試験片の値をそのまま部品の許容応力として使わず、安全率を見込んだうえで評価試験で確認します。安全率の設定は、荷重条件の確からしさ、使用環境、不具合が生じたときの影響によって変わるため、社内の設計基準に沿って決めます。
グレードを比較する場合
複数のグレードを並べて候補を絞る場合は、比較が成立する条件になっているかを先に確認します。
準拠している試験規格が違えば、試験片の形状も試験条件も違います。規格が異なる数値は単純比較や一律換算をせず、同じ規格・試験条件にそろえて比較します。複数社のカタログを並べる場合は、規格と試験条件をそろえることが最初の作業になります。規格ごとの条件差は、試験条件と規格を横断的に扱う解説記事で整理します。
条件がそろっていれば、材料カテゴリーやグレードの相対的な位置づけを把握できます。ガラス繊維などの充填材の量が増えるにつれて強度と弾性率が上がり、伸びが下がるという傾向は、この段階で読み取れます。
ただし、比較で分かるのは相対的な位置づけまでです。候補を三つか四つに絞ったあとは、実部品形状での評価が必要になります。物性表の比較だけで最終決定まで進めると、ウエルド部や残留応力の影響が評価されないまま設計が進みます。
材料メーカーに確認できることの範囲
機械特性について材料メーカーへ問い合わせる場合、得られやすい情報と得られにくい情報の線引きは、試験片で対応できるかどうかでおおよそ決まります。
試験片で測定できるものは、得られる可能性が高い情報です。準拠規格と適用版、試験速度や試験片厚みやノッチ形状といった条件、試験片の成形条件と状態調節条件が該当します。カタログに記載がない測定値も、低温での衝撃データ、温度別の引張・曲げデータ、応力ひずみ曲線、ウエルド強さのデータ、強化材の配向方向による特性差のデータ、肉厚別のデータ、解析用の材料データまで含めて相談できます。
一方、得られにくいのは、試験片では再現できない条件に関する情報です。処方の詳細は、法規で開示が必要な範囲を除いて開示されません。実製品の形状での情報や、配管の熱による曲げ加工、押出被覆のような製品向けの特殊加工を経たデータも、材料メーカー側で持っていない場合があります。他社での評価事例は、顧客の情報にあたるため展開されません。
ロット間のばらつきの実績範囲は、取引の状況によって変わります。すでに購入して使用している材料であれば、検査データの開示を相談できる場合があります。
問い合わせるときに、使用温度域、荷重条件、荷重がかかる時間、部品形状の制約を伝えると、必要なデータを特定しやすくなります。
判断早見表
設計検討
- 確認すること
- 荷重の大きさと向き、荷重がかかる時間、使用温度域、許容できる変形量を先に整理し、その条件と物性値の測定条件が対応しているかを確認します。
- 材料メーカー確認
- 使用温度域での引張・曲げデータ、応力ひずみ曲線、解析用の材料データを確認します。
- レビュー
- 応力とひずみの分布を構造解析で確認しているか、試験片の値を許容応力として直接使っていないか、安全率の設定根拠が説明できるかを確認します。
- 次に読む
- 熱特性の読み方を扱った解説記事が該当します。
割れ対策
- 確認すること
- 応力が集中する箇所、ゲート位置から想定されるウエルド部の位置、組み付け時に加わる力を整理し、ノッチ付き衝撃強さと破断伸びを確認します。
- 材料メーカー確認
- ウエルド強さのデータと、衝撃強さが準拠する規格・試験条件を確認します。
- レビュー
- ウエルド部を含む部位の評価が入っているか、残留応力を確かめる方法を決めているかを確認します。
- 注意
- 引張強さが高いことを、割れにくさの根拠として扱いません。
低温環境
- 確認すること
- 想定する最低温度と、その温度で衝撃が加わる場面の有無を整理し、物性表に記載されている衝撃強さの測定温度を確認します。
- 材料メーカー確認
- 低温での衝撃データの有無と、測定を依頼できるかどうかを確認します。
- レビュー
- 常温の値だけで判断していないかを確認します。
グレード比較
- 最初の作業
- 比較するグレードが同じ規格・同じ試験条件で測定されているかを確認し、条件をそろえます。
- 材料メーカー確認
- 準拠規格と適用版、試験速度、試験片の状態調節条件を確認します。
- 注意
- 強度だけで順位づけをせず、強度・弾性率・伸びの組み合わせで見ます。条件がそろわない項目は比較せず、確認事項として残します。
- 次に読む
- 規格ごとの条件差については、試験条件と規格を横断的に扱った解説記事が該当します。
よくある質問(FAQ)
Q1. 引張強さが高いグレードを選べば割れにくくなりますか
強度と割れにくさは別の性質です。ガラス繊維強化材は引張強さと弾性率が高くなる一方で、破断伸びは小さくなる傾向があります。変形をほとんど許さずに破壊へ至る挙動になる場合があるため、割れが問題になる部品では、衝撃強さと破断伸びを併せて確認します。
Q2. 引張弾性率と曲げ弾性率のどちらを設計に使いますか
部品の使われ方に近い変形様式の値を確認します。引張と曲げでは試験片の中の応力のかかり方が異なるため、同じグレードでも値が一致しません。どちらの値を使うかを決めたうえで、比較するグレードの間でも同じ項目をそろえます。
Q3. なぜ衝撃強さはノッチ付きで測定するのですか
応力が集中する状態を作るためです。切り欠きのない試験片では、非強化材のうち柔らかい材料は割れないことがあります。実部品にもコーナー部や穴のように応力が集中する箇所があるため、ノッチ付きの値のほうが比較の目安になります。
Q4. 低温での衝撃データはカタログにありますか
物性表に記載されるのは常温付近の値が中心です。低温での値が必要な場合は、材料メーカーへの確認事項になります。試験片で測定できる項目のため、測定を依頼できる場合があります。
Q5. ウエルド部の強度はカタログから分かりますか
通常の物性表に並ぶ値は、ウエルドのない試験片で測定したものです。ウエルド強さを別に測定したデータを公開している材料メーカーもあり、材料メーカーへ相談できる場合があります。ただし、ウエルド部の位置はゲートの位置と数、部品形状によって決まるため、実部品での確認は評価試験で行います。
Q6. 残留応力はどうやって確認しますか
外観からは分かりません。評価で確かめる対象になり、方法は複数の考え方が提案されています。部品形状と求める精度によって選び方が変わるため、評価の段階で方法を決めておきます。物性表からは判断できない項目です。
Q7. 試験片の値に安全率をかければ設計に使えますか
安全率は必要ですが、それだけでは実部品との差を埋めきれません。ウエルド部、残留応力、強化材の配向、肉厚差の影響は、安全率の設定とは別に評価計画で扱います。安全率の値そのものは、荷重条件の確からしさや不具合時の影響によって変わるため、社内の設計基準に沿って決めます。
Q8. 材料メーカーに聞いても答えてもらえない項目はありますか
処方の詳細は、法規で開示が必要な範囲を除いて開示されません。他社での評価事例も、顧客の情報にあたるため展開されません。実製品の形状での情報や、特殊な加工を経たデータは、材料メーカー側で持っていない場合があります。一方、試験片で測定できる項目は、カタログに記載がなくても相談できる範囲に入ります。
まとめ
機械特性の値を確認するときは、その値を設計値として扱うのか、候補を絞るための相対的な位置づけとして扱うのかを先に決めます。この切り分けができていないと、試験片の値をそのまま実部品の許容値として使ってしまいます。
設計判断に使う場合は、荷重の大きさと向き、荷重がかかる時間、使用温度域、許容変形量を先に整理し、その条件と値の測定条件が対応しているかを確認します。そのうえで、安全率と評価試験で実部品との差を埋めます。
グレード比較に使う場合は、規格と試験条件をそろえることが最初の作業になります。条件がそろっていれば相対的な位置づけを把握できますが、そこで分かるのは候補の絞り込みまでです。
実部品との差で中心になるのは、ウエルド部と残留応力です。どちらも割れにつながる要因であり、物性表に並ぶ通常の値からは判断できません。ゲート位置から想定されるウエルド部の位置を設計段階で確認し、残留応力を確かめる方法を評価計画に入れておきます。
材料メーカーへの確認では、試験片で測定できる項目は相談できる範囲に入ります。低温での衝撃データ、温度別のデータ、応力ひずみ曲線、解析用の材料データは、使用条件を具体的に伝えることで必要な形が定まります。物性表全体の読み方と、機械特性以外の物性グループについては、カタログ値の読み方を扱った記事を併せて確認してください。
参考資料
- 汎用エンプラの特性概要とその評価方法(旭化成株式会社)
- 機械的性質 | ナイロン樹脂 アミラン™(東レ株式会社)
- 曲げ特性 | PPS樹脂 トレリナ™(東レ株式会社)
- 衝撃特性 | PPS樹脂 トレリナ™(東レ株式会社)
- ISO 527-1:2019 Plastics — Determination of tensile properties — Part 1: General principles(International Organization for Standardization)
- ISO 179-1:2026 Plastics — Determination of Charpy impact properties — Part 1: Non-instrumented impact test(International Organization for Standardization)
- ウェルド特性 | PPS樹脂 トレリナ™(東レ株式会社)
- 樹脂成型品の残留応力評価(JFEテクノリサーチ株式会社)
- 異方性 | PPS樹脂 トレリナ™(東レ株式会社)