結論:この記事で分かること
試作評価で樹脂部品に不具合が出たとき、調査を依頼する立場から原因にたどり着くための進め方を3点に整理します。
- 試験前の部品や記録と比べて、試験の前からあった特徴か、試験のあとで確認された変化かを切り分けます。成形の時点から存在したかどうかを判断するには、保管や組立の履歴も確認します
- キャビティ番号、元の寸法ばらつき、組立条件、発生した時期は、依頼側で確認・記録し、調査の前提として伝えます
- 原因は材料特性・部品設計・金型設計・成形・使用条件の5つの方向へ分けて確認します。最初から1つに絞り込まず、確認できた事実をもとに候補を絞ります
基礎整理:扱う不具合と、原因を分ける5つの方向
対象は試作評価で出た不具合
信頼性試験、社内の評価試験、組立工程で発生した不具合を対象とします。
量産工程内の不良と、市場から返却された部品の解析は対象外です。発生数量の把握やロット追跡の考え方が、試作段階と異なるためです。ヒケ、そり、バリのような成形不良は、射出成形と品質で扱います。
材料選定や設計の段階で、その現象が起きるかどうかを検討する記事とは扱う内容が異なります。この記事では、発生した後に、なぜ起きたかを確認する進め方を扱います。
扱う不具合の現象
- 割れなどの破壊
- 変形と寸法変化
- 特性低下
割れていない部品でも、機能が失われる場合があります。ゴムパッキンの反力を受ける箇所で樹脂側が変形し、潰し代が減って気密を保てなくなる例があります。
原因を分ける5つの方向
各方向で確認する内容には、次のようなものがあります。
- 材料特性:グレードの選定、耐薬品性、耐加水分解性、強度・靭性、線膨張係数
- 部品設計:肉厚差、応力集中、締結部の形状、想定した荷重
- 金型設計:ゲート位置、ウエルド位置、キャビティ間のばらつき
- 成形:充填、保圧、冷却、乾燥、滞留
- 使用条件:温度、湿度、荷重、接触する薬品、繰り返し入力
この5つは互いに関係します。通常のゲート設計では、ウエルドの位置は金型設計の段階で確定し、その箇所の強度が成形条件によって変わります。残留応力の状態には、部品形状と成形条件の両方が関係します。複数の方向の条件が重なって不具合につながる場合があります。
切り分けは、確認できた事実をもとに候補を絞る作業です。良品との共通点やキャビティ別の発生分布は、候補を絞る手がかりになります。ただし、良品にも同じ特徴がある場合、その特徴が組立や使用条件と重なって不具合につながることもあります。キャビティの偏りについても、それだけで金型の側に原因を絞れるとは限りません。
依頼側と依頼先では、見えるものが違います
依頼側が見るのは、部品が使われていた状態そのものです。相手部品との当たり方、組付けの向き、周囲の環境は、取り外す前に記録して依頼先へ伝えます。依頼先が受け取るのは、取り外された後の部品です。そこから破面の詳細や材料の変質を分析して確認します。この記事が扱うのは、依頼側が担う範囲です。分析手法の原理と操作は、依頼先の領域として扱います。
調査は現物を見るところから始まります
現物はそのままの状態で扱います
汚れた部品は、拭き取ってから依頼したくなります。しかし付着物そのものが分析の対象になることがあります。付着物の成分や付着状態は、接触した薬品や油を調べる手がかりになります。拭き取りや洗浄によって、付着物の成分や付着状態に関する情報を失うおそれがあります。
破面も同じです。割れた面どうしを合わせて確認すると、破面が擦れて情報が失われるおそれがあります。割れの起点や進み方を推定する手がかりを残すため、触れる回数を減らします。
洗浄や切断の要否は、製品のサイズと状態によって変わります。そのまま送る場合もあれば、一部を切り出す場合もあります。処理の前に依頼先へ確認します。
取り外す前の状態を記録します
- 組付け状態の写真(周辺部品を含め、複数方向から)
- 相手部品との接触位置と、当たり跡の有無
- 不具合が生じている箇所と、荷重がかかっていた箇所の関係
- 取り外しに力が必要だったか、簡単に外れたか
取り外すと状態が変わるため、これらはその場で記録します。
良品も同じ観点で見ます
不具合発生品だけを見ると、そこにある特徴がすべて異常に見えます。良品と比べると、その特徴が発生品だけのものかどうかを切り分けられます。いつから存在していたかは、試験前の部品や記録、保管や組立の履歴と合わせて確認します。発生品と良品を同じ観点で確認しておくと、比較に使えます。
割れているかどうかで、記録するものが変わります
割れた部品では、破面と起点の周辺を確認します。起点の位置、割れの進み方、起点の数、複数の個体で発生位置がそろうかどうかが含まれます。
割れ以外の不具合では、不具合の内容そのものと、発生した時期と状況を記録します。変形、白化、変色、表面の状態など、何がどこに出ているかは現象によって異なります。発見したときの状態を残し、試験や工程のどの時点で確認されたかを合わせて依頼先へ伝えます。
同じ現物確認でも記録する対象が異なるため、それぞれの観察は個別の記事で扱います。
試験前の部品と比べます
試験の前からあった特徴と、試験のあとで確認された変化を切り分けます
変色、白化、微小な割れ、寸法のずれは、いずれも成形直後から存在する場合があります。試験前の部品や記録に同じ特徴があれば、試験の前からあった特徴として扱います。成形の時点から存在したかどうかを判断するには、成形後の保管や組立の履歴も確認します。比較品に見られない特徴も、試験で生じたと直ちに確定せず、比較条件・個体差・観察条件を確認します。
組付け後の部品がヒートショックで割れた例があります。部品を分解すると、割れた側の成形品に反りがあり、組付け時に強制的に変形させられていたことが分かりました。良品を確認すると、同じ反りが全数にありました。反り自体は成形の時点から存在していたもので、そこへヒートショック時の寸法変化が加わって割れていました。
良品と比べたことで、確認の対象は発生品の割れから、全数にある反りへ移りました。元から全数にある特徴が、組付けと重なって不具合につながる場合もあります。
比較用の部品は、評価を計画する段階で確保します
試作品は数が限られるため、全数を試験へ回したくなります。それでも比較用を確保しておくと、不具合が出たときに確認できる範囲が広がります。
現物として残すものと、記録として残すもの
現物として残すのは、同一ロット・同一キャビティの未試験品です。キャビティが違うと比較の前提が変わります。
試験の途中段階については記録を残します。合否の判定だけでなく、途中の状態を残しておくと、変化がいつ始まったかを後から確認できます。記録する項目は、試験の種類と、想定している不具合によって変わります。試験を計画する時点で、何を残すかを決めておきます。
調査を依頼するときに伝える情報
依頼先が現物から確認できるのは、送られた部品に残っている情報です。組立時のトルクや、試験の何サイクル目で発生したかは、依頼側が記録して伝える情報です。キャビティ番号も確認・記録し、合わせて依頼先へ伝えます。
依頼先が何を聞くべきか判断しにくい情報もあるため、依頼側から先に渡します。
部品の素性
- 樹脂グレード、材料ロット、乾燥条件
- 成形機、金型、成形条件(入手できる範囲で)
- キャビティ番号と取り数
- 成形からの経過時間と保管条件
試作金型では、量産金型とは成形の条件が異なる場合があります。駒を多数使用した試作金型でサイクルタイムが長くなり、成形機のシリンダー内で材料が滞留して劣化していた例があります。滞留の可能性を確認するため、成形条件やサイクルタイムなどを調べます。
多数個取りの金型で、キャビティごとに充填のばらつきが生じ、最も遅く充填されたキャビティでウエルド部の強度が低くなっていた例もあります。キャビティ番号を伝えると、特定のキャビティに集中しているかどうかを確認できます。
元の寸法ばらつき
- 図面値と公差
- 良品を含む実測値
- 測定位置と測定条件
発生品の寸法は、良品の実測値と合わせて評価します。全数が公差から外れていたのか、発生品だけが外れていたのかで、確認する方向が変わります。
圧入部のボス寸法が規格から外れていた例があります。金属カラーを圧入した際にボスへ大きな歪みがかかり、ヒートショック試験の初期段階で割れました。確認の対象は、試験条件から成形時の寸法へ移りました。
組立と使用の履歴
- 締結トルク、圧入荷重、圧入時の温度
- 接触した薬品(洗浄剤、接着剤、グリスなど)
- 保管環境と、輸送時の状態
- 相手部品の材質と、線膨張係数の差
試験条件と、発生した時期
- 試験の種類と条件(温度、湿度、荷重、周波数、サイクル数など)
- 何サイクル目、何時間で発生したか
- 発生した個体数と、試験した個体数
- 同じ試験で問題が出なかった条件や仕様の有無
発生した時期を伝えることで、試験の初期から生じていた変化か、規定のサイクルに近づいてから生じた変化かを分けて確認できます。
代表的な現象と、確認する条件の組み合わせ
現象が分かっていても、関連する条件を確認します。現象ごとに重なっている条件と、確認の順序を変える要素は次のとおりです。
ケミカルクラック
ここでは、ケミカルクラックのうち、薬品の接触と応力が重なって生じる環境応力割れを扱います。薬品と応力の両方を合わせて確認します。
- 応力の発生源:使用中の荷重、組立時にかかった応力、成形時の残留応力
- 接触した薬品:種類、濃度、接触した時間と温度
- 応力がかかる箇所の状態:ウエルド部の位置、表面の傷
薬品の接触が特定できているかどうか、複数の個体で発生位置がそろうかどうかによって、確認する範囲が変わります。
ヒートショックによる割れ
組み合わされた部材の変形が拘束される場合、温度変化による部材間の熱膨張差で応力が生じます。割れるかどうかは、応力の大きさに加えて、成形品の出来栄えによって変わります。同じ形状で同じ応力がかかっても、ウエルド部が応力のかかる箇所に重なっている場合や、残留応力が加わっている場合は、割れが生じやすくなります。
- 応力の発生源:熱膨張差、組立時にかかった応力、圧入代
- 応力がかかる箇所の状態:ウエルド部の位置、肉厚の変化、残留応力
- 温度条件:温度幅、保持時間、サイクル数
試験の初期に発生したか終盤で発生したか、特定のキャビティに集中しているか分散しているかによって、確認する範囲が変わります。
組立時の割れ
組立に伴う応力が関係する割れは、試験前や試験初期に見つかる場合があります。発見時期と組立・寸法情報を突き合わせます。部品単体の寸法だけでなく、組み合わせた状態での寸法関係が関わります。
- 応力の発生源:圧入代、締結トルク、相手部品との寸法関係
- 応力がかかる箇所の状態:ウエルド部の位置、ボスやリブの根元、肉厚の変化
- 寸法の前提:発生品と良品の寸法、公差に対する位置
不具合の発生が試験前か試験初期か、全数か一部かによって、確認する範囲が変わります。
クリープと応力緩和による変形
荷重がかかり続けると樹脂は徐々に変形し、変形が拘束された締結部では応力緩和などにより軸力が低下する場合があります。外観だけでは、締結部の応力や保持状態の変化を十分に確認できるとは限りません。
- 荷重の条件:大きさ、方向、かかり続けた時間
- 温度条件:使用温度と保持時間
- 変形する箇所の状態:断面形状、締結構造、接触面の面圧
変形が全周で均一か局所か、荷重が組立の時点から継続していたかどうかによって、荷重の条件と部品の状態のどちらを先に確認するかが変わります。
疲労
繰り返しの入力には、振動のほかに温度サイクル、開閉動作、圧力の脈動があります。これらが部品に繰り返しの応力やひずみを生じさせている場合は、疲労を確認の対象にします。疲労かどうかの判断は、依頼先が破面の観察結果と入力の履歴を突き合わせて行います。どのような入力が何回加わったかは、依頼側が持つ情報です。
- 繰り返し入力:種類、回数、振幅
- 重なる応力:組立時にかかった応力
- 応力がかかる箇所の状態:応力集中、ウエルド部の位置
発生した時期、共振の有無、質量や拘束条件が想定と異なっていたかどうかによって、確認する範囲が変わります。ウエルド部の機械特性が試験片の値より下がる場合がある理由は、機械特性の読み方で扱っています。
熱劣化と加水分解
時間の経過とともに材料そのものが変化し、強度が低下することがあります。熱劣化と加水分解では、確認する環境条件が異なります。
- 熱劣化の環境条件:温度、時間、雰囲気
- 加水分解の環境条件:温度、湿度または水との接触、時間
- 部品側の状態:割れた箇所以外でも特性が落ちているか
加水分解は、主鎖にエステル結合やアミド結合を持つ樹脂で、水分と熱が重なる環境において分子量が低下し、強度が下がる場合があります。ポリアミド、ポリエステル系、ポリカーボネートが該当します。同じ樹脂カテゴリーでも、処方やグレードによって受けやすさは異なるため、個別グレードで材料メーカーへ確認します。
試験の後半で発生したか、部品全体で特性が落ちているか局所かによって、確認する範囲が変わります。
判断早見表
割れた部品の調査を依頼する場合
- まず確認すること
- 現物をそのままの状態に保ち、取り外す前の状態と割れている箇所を記録する
- 依頼先へ伝えること
- 部品の素性(キャビティ番号、材料ロット)、寸法の実測値、組立条件、試験条件と発生した時期、発生数と試験数
- 設計レビューで確認すること
- 割れの起点にあたる箇所の応力集中と、組立時にかかる応力
- 注意
- 割れた面どうしを合わせると、破面が擦れて情報が失われるおそれがある
割れ以外の不具合の調査を依頼する場合
- まず確認すること
- 不具合の内容と、発生した時期および状況を記録する
- 良品と比べること
- 同じ特徴が良品にも出ているかどうか
- 依頼先へ伝えること
- 使用条件、組立条件、寸法の実測値、不具合を発見した時点と、成形からそれまでの履歴
- 注意
- 変形、白化、変色など現象によって現れ方が異なるため、確認する項目も変わる
これから評価を計画する場合
- 現物として残すこと
- 同一ロット・同一キャビティの未試験品
- 記録として残すこと
- 試験の途中段階の状態。記録する項目は試験の種類に合わせて選ぶ
- 材料メーカーへ確認すること
- 想定する使用条件で、材料メーカーへ事前に確認しておく項目
- 注意
- 比較用の部品は、評価を計画する段階で確保する
すでに調査を依頼した後の場合
- まず確認すること
- キャビティ番号、寸法の実測値、組立条件、発生した時期のうち、伝えていない情報
- 依頼先へ伝えること
- 追加で分かった情報と、それが判明した時期
- 注意
- 途中で条件が変わっている場合は、変更の前後を分けて伝える
よくある質問(FAQ)
Q1. 破面を見れば原因は分かりますか
破面から、割れの起点や進み方、破壊様式を推定できる場合があります。原因の方向を絞る手がかりになりますが、特定には依頼側が持つ寸法・組立・試験条件との突き合わせが必要です。同じ起点位置でも、応力集中によるものか、その箇所の材料が劣化していたのかで、対策は変わります。
Q2. 試験前の部品を残していない場合、調査はできませんか
比較の精度は下がりますが、確認できる範囲は残ります。同一ロットの未試験品、同じ金型で成形した別の部品、量産前の初品などが代替になる場合があります。キャビティやロットが違えば比較の前提が変わるため、何と比べたのかを依頼先へ明示して伝えます。
Q3. 汚れは落としてから送ったほうがよいですか
付着物が分析の対象になる場合があるため、そのまま送るほうが確認できる範囲は広くなります。輸送や取り扱いの都合で処理が必要な場合は、処理の前に写真を残し、どのような処理をしたかを伝えます。処理の要否は依頼先に確認します。
Q4. 特定のキャビティに集中していれば、金型が原因と考えてよいですか
キャビティの偏りは、確認する方向を絞る手がかりです。特定のキャビティで充填の状態が異なる場合、その原因がゲート寸法にあるのか、冷却の偏りにあるのか、成形条件との組み合わせにあるのかは、別に確認します。
まとめ
依頼する側の立場で原因調査を進めるときの順序を整理します。
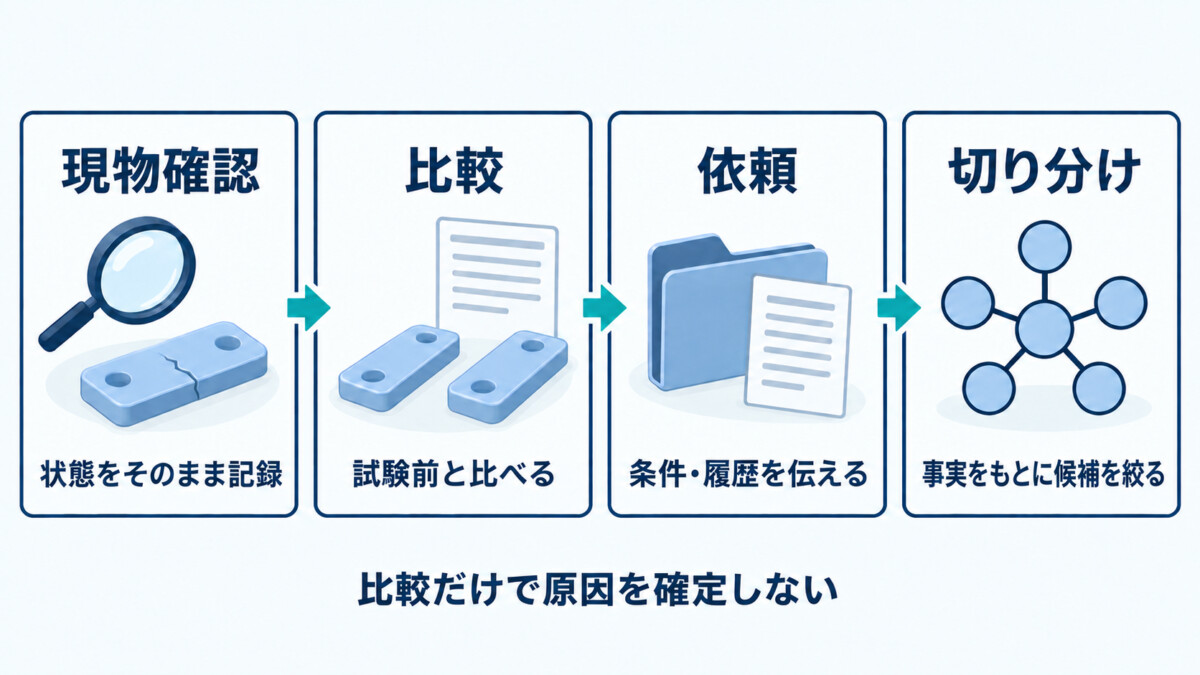
- 現物を見ます。そのままの状態に保ち、取り外す前の状態を記録します
- 試験前の部品や記録と比べて、試験の前からあった特徴か、試験のあとで確認された変化かを切り分けます。成形の時点から存在したかどうかを判断するには、保管や組立の履歴も確認します
- 依頼側が持つ情報を渡します。キャビティ番号、寸法の実測値、組立条件、発生した時期です
- 5つの方向で切り分けます。確認できた事実をもとに候補を絞り、残った方向を確認します
- 現象が特定できたら、その現象に関連する条件を確認します
試験前の部品との比較は、評価を計画する段階で準備しておきます。未試験品を現物で確保し、試験中は途中段階の記録を残しておくと、調査で確認できる範囲が広がります。
依頼先へ渡す情報は、部品を送る前に整理しておくと、追加のやり取りを減らせます。設計レビューでは、応力がかかる箇所と、荷重が長時間かかる箇所を、図面の段階で確認しておきます。
参考資料
- 異物分析・付着物分析(株式会社東レリサーチセンター)
- ウェルド特性(東レ株式会社)
- 金型設計の基本的な考え方(東レ株式会社)
- ネジ締結、セルフタップ(東レ株式会社)
- 汎用エンプラの特性概要とその評価方法(旭化成株式会社)
- 耐疲労性(東レ株式会社)
- 化学的性質(東レ株式会社)
- ポリアミド樹脂(ナイロン樹脂)とは(旭化成株式会社)