結論:この記事で分かること
射出成形流動解析は、金型内で樹脂がどのように充填され、保圧され、冷却し、変形するかを計算し、設計判断を支援する解析です。この記事では、製品設計の立場から、解析を依頼するときに渡す情報と、返ってきた結果の読み方を扱います。
この記事で扱う内容は次の5点です。
- 金型製作前に実施すると、製品形状やゲート位置の見直しを設計段階で進められ、金型修正やトライの回数を減らせる場合があること
- 依頼時に渡すのは、解析モデル、成形条件、材料データの3つに加え、部品の機能と使われ方であること
- 金型製作前の段階では、結果を位置の情報と、案を変更したときの比較として読むこと
- 解析を実施することと、その結果が妥当かどうかを判断することは別であること
- 解析で確認できない範囲は、実機での確認へ回すこと
流動解析ソフトの操作方法、解析条件の設定手順、金型の冷却回路や金型構造の設計は扱いません。これらは金型設計の領域であり、製品設計の判断とは分けて考えます。
基礎整理:射出成形流動解析では何が出力されるのか
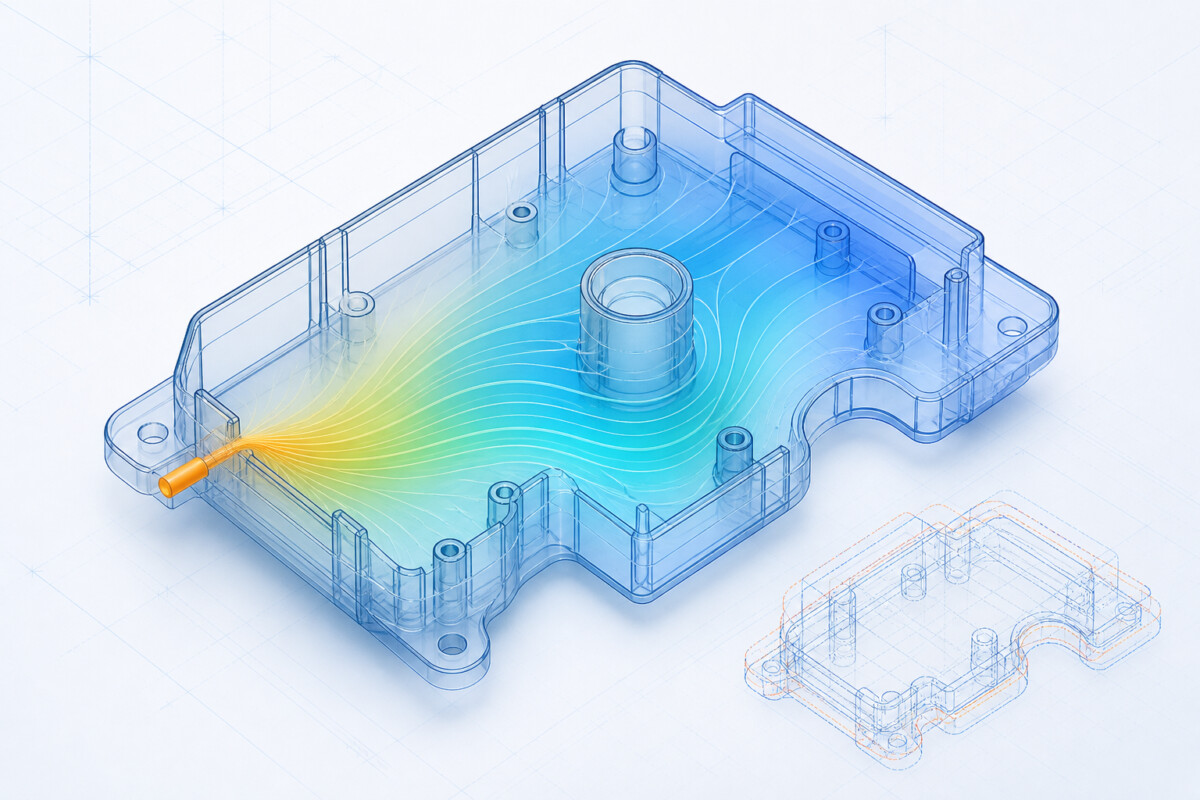
流動解析は、解析の種類ごとに分かれています。樹脂が金型内へ充填される過程を計算する充填解析、充填後の保圧の挙動を計算する保圧解析、冷却の過程を計算する冷却解析、離型後の収縮とそり変形を計算するそり変形解析があります。ガラス繊維などで強化された材料では、繊維配向解析を組み合わせる場合があります。
出力される項目には、次のようなものがあります。
- 充填パターン(樹脂がどの経路を通り、どの順序で充填されていくか)
- 樹脂が合流してできるウエルドの発生位置と、合流するときの会合角(合流する2つの流れがなす角度)
- 最終充填位置(どの部位が最後に充填されるか)
- 金型内の空気が最後に押し込まれると推定される位置(エアトラップ)
- 充填に必要な射出圧力と、金型内の圧力分布
- 樹脂の温度分布
- ヒケが生じやすい位置
- そり変形の向きと、変形量
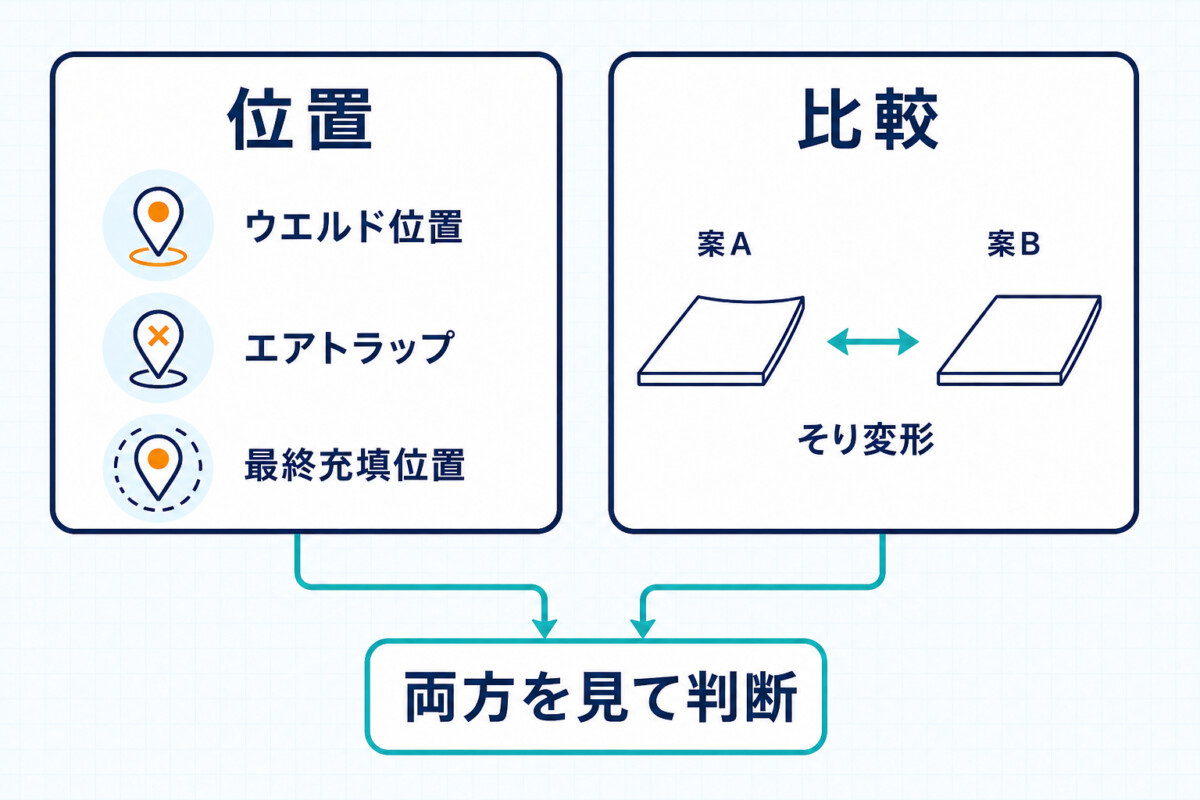
このうち製品設計の判断に使えるのは、2種類の情報です。1つは、ウエルドやエアトラップが製品のどこに生じるかという位置の情報です。もう1つは、形状やゲート設計を変更したときに、そり変形量が増えるか減るかという比較の情報です。
金型製作前に実施する理由
流動解析は、金型製作前に実施するほうが、結果を反映できる範囲が広くなります。製品形状の見直し、ゲート位置とゲート点数の検討、肉厚の調整はいずれも金型製作前の判断であり、この段階で確認すべき点を絞っておけば、金型修正やトライの回数を減らせる場合があります。金型の作り直しが発生した場合の日程とコストへの影響を考えると、先に確認しておく価値があります。この段階で決める製品形状と金型仕様の項目は、金型製作前の設計を扱った記事で整理しています。
ただし、設計段階ですべてを固められるとは限りません。形状が複雑な製品では、試作型で成形と修正を数回繰り返しながら、形状と成形条件を決めていく進め方もあります。この場合も、初回のトライに入る前に流動解析で確認しておけば、修正の回数を減らせる可能性があります。金型製作前の解析は、金型修正を無くすためのものではなく、修正の回数を減らすためのものです。
金型製作後に、不具合の原因を調べる目的で解析を実施する場面もあります。この使い方を否定するものではありません。ただし解析には依頼から結果までの時間がかかります。その間も実機は動かせるため、金型がすでにあるなら、その金型で成形して確認したほうが早く結論が出る場合があります。
一方で、解析だけで不良の発生を防いだり、量産品質を保証したりすることはできません。金型製作前に確認できる範囲と、実機で確かめる範囲を分けておくことが前提になります。
金型製作前に確認できること
金型製作前の段階で、流動解析から確認できるのは次の項目です。
- ウエルドの発生位置が、応力のかかる部位や意匠面(製品として見える面)と重なっていないか
- 充填パターンと最終充填位置、およびエアトラップが生じると推定される位置
- そり変形がどちらの向きに出るか
- 形状やゲート設計を変更した案を比べたとき、どの案でそり変形量が小さくなるか
これらはいずれも製品形状、ゲート位置、ゲート点数と結びついています。金型製作前であれば、確認した結果を製品設計と金型仕様の検討へ反映できます。
解析を依頼するときに渡す情報
入力は3つに分かれる
流動解析へ入力する情報は、大きく次の3つに分かれます。
- 解析モデル
- 成形条件
- 材料データ
成形条件には、充填時間または射出速度、射出圧力、保圧の圧力と時間、冷却時間、樹脂温度、金型温度などが含まれます。使用する成形機が決まっている場合は、その仕様も条件に関わります。
成形品の出来ばえは、製品形状、金型仕様、材料、成形条件の組み合わせで決まります。解析でも同じで、これらをどこまで確定できているかによって結果が変わります。未確定の項目が多い段階で解析する場合は、その前提を踏まえて結果を読みます。
材料データは材料メーカーから受け取る
3つのうち、製品設計の側で用意しにくいのが材料データです。材料データには、粘度の温度依存性やせん断速度依存性、比熱や熱伝導率などの熱特性、圧力と比容積と温度の関係を示すPVT特性などが含まれます。
材料メーカーが保有している場合、受け渡しに時間はかかりません。主要な流動解析ソフトは限られており、それぞれのソフトに対応したデータパッケージとして渡されます。
保有していないグレードのデータを新たに測定する場合は、時間がかかります。開発日程に余裕がない場合、類似グレードのデータで進める対応をとることがあります。この場合、結果はそのグレードの特性を正確に反映したものではなくなるため、結果を読むときに前提として意識しておく必要があります。
材料データの受け渡しに大きな制約が生じることは多くありません。取引のある材料メーカーであれば、入手できる場合が多いといえます。
材料グレードが決まっていない段階でも解析の依頼はできますが、この部分が仮置きになります。
形状と材料だけでは足りない
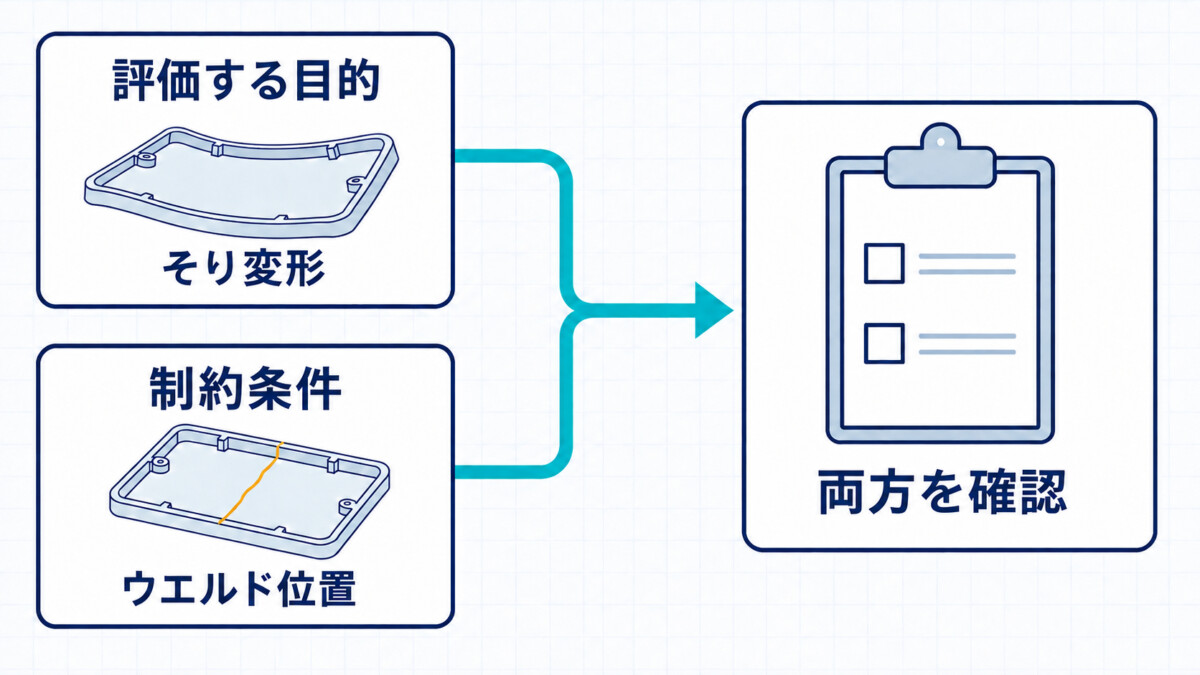
流動解析の依頼で不足しやすいのは、部品の機能と使われ方に関する情報です。解析を依頼するときは、評価する目的と、満たすべき制約条件を合わせて示します。目的を1つだけ示した場合、その目的については条件を満たすものの、別の要求を満たさない案が選ばれることがあります。
そり変形を小さくしたいという依頼を受け、変形が最も小さくなるゲート位置を提案したところ、その案では応力のかかる部位にウエルドができていたため採用できなかった、という例があります。
このとき解析側は、そり変形を小さくするという条件については提案どおりの結果を出しています。問題は、その部品のどこに応力がかかるのかが依頼時に伝わっていなかったことです。伝わっていない条件は、検討の対象になりません。
依頼時には、次のような情報を合わせて伝えます。
- 部品がどのような機能を担い、どのように使われるか
- どの部位にどのような負荷がかかるか
- 意匠面はどこか
- 今回の解析で確認したい懸念は何か
確認したい懸念を言語化できているかどうかで、返ってくる内容は変わります。懸念が伝わっていない場合、解析を実施する側は依頼された項目だけを計算することになります。
材料メーカーへ依頼できる範囲
契約上の条件が整えば、CADデータを渡したうえで、形状やゲート位置についての提案を受けられる場合があります。
ただし、返ってくる内容が解析結果だけなのか、考察や設計提案まで含むのかは、依頼先と契約によって変わります。どこまでを依頼するのかを事前に確認します。
結果は位置と比較として読む
ウエルドの発生位置は設計レビューに使える
ウエルドの発生位置については、実機での位置と大きく離れない場合が多いと考えられます。ウエルドは樹脂の合流によって生じるため、形状とゲート位置が決まれば、合流する箇所もおおよそ決まるためです。
このため、ウエルドの発生位置が応力のかかる部位や意匠面と重なっていないかという確認は、金型製作前の段階でも実務判断に使えます。充填パターン、最終充填位置、エアトラップが生じると推定される位置についても、同じように扱えます。
そり変形は案の比較として読む
金型製作前の段階では、解析結果と照合できる実機の測定値がありません。入力した解析モデル、成形条件、材料データが妥当かどうかも確かめられていません。この段階では、そり変形量の予測値が実機の値と大きく離れる場合があります。予測値だけを公差の判定や設計値の根拠にせず、変形の向きの確認と、案の比較に使います。
案を変更したときの比較では、次のような組み合わせで解析し、変形量を比べます。
- リブを追加した案と、追加しない案の比較
- 製品肉厚の変更前と変更後の比較
- ゲート位置やゲート点数を変更した場合の比較
一方、すでに製品があり、実機の測定値と解析結果を照合できる場合は、そり変形量を絶対値として扱える範囲が広がります。材料データと成形条件を確認し、実機の変形の向きと変形量を解析で再現できるように入力を検証したうえで、設計案や条件案の比較に用います。金型製作前の段階では、この前提が成立しません。
解析の実施と、結果の妥当性の判断は別
結果は誰が実施しても出る
流動解析ソフトの操作は、使い方を学べば実施できます。解析モデルと条件を入力すれば、結果は出力されます。
判断が分かれるのは、その後です。流動解析ソフトは、出力した結果が妥当かどうかを示しません。妥当性の判断には、射出成形についての知識と、過去の成形事例の蓄積が必要になります。
妥当性を判断できるかどうかは知識で決まる
例として、ガラス繊維で強化された材料では、リブのある部位が凸側へ変形する場合があります。成形の経験がある人であれば、この傾向を知っているため、解析結果が実際に起こりうる向きになっているかを確認できます。
一方、成形の経験がない場合、出力された変形の向きが正しいのか、入力条件や材料データの問題で逆向きに出ているのかを区別できません。結果をそのまま受け取ることになります。
材料が変われば変形の傾向も変わります。同じ製品形状、同じ金型仕様であっても、強化されていない材料とガラス繊維で強化された材料では、変形の出方が異なる場合があります。どの材料でどのような傾向が出るかは、個別に確認します。
結果のレビューは必須
解析結果は、次の3つと照らしてレビューします。
- 同種の形状、同種の材料で過去に何が起きたかという実績
- どのような条件でその現象が起きるかという知識
- 解析結果と実機の対応を確認してきた経験
これらが手元にない場合、成形を知っている人にレビューを依頼します。社内の成形部門、成形メーカー、材料メーカーのいずれも依頼先になります。材料メーカーへ相談する場合は、使用を検討している材料での傾向として確認します。
実機でしか分からないことと、その先の確認
最終的な確認は実機で行います。流動解析は、そこへ至るまでの検討を支援するものです。
解析の前提に含まれていない要因もあります。材料ロットの違いや、成形機の違いによる影響は、通常の解析では考慮されていない場合が多いといえます。量産で問題になるのはこれらの変動であるため、解析結果が良好であることと、量産で安定することは別に扱います。
金型が完成した後は、次の確認へ進みます。
- ショートショットによる確認で、解析で見た充填パターン、ウエルドの発生位置、最終充填位置を実物と照合する
- 成形条件が妥当な範囲に設定されているかを確認する
- 一点の条件で良品が取れたことと、条件の幅が確保されていることを分けて確認する
流動解析で確認した内容は、これらの確認における着目点になります。解析でそり変形が大きいと出た部位、ウエルドが生じると出た部位は、実機での測定と観察の対象として優先されます。
そり変形については、製品形状の変更以外に、変形を見込んだ金型形状にする対応がとられる場合もあります。これは金型設計側の判断になるため、製品設計の側では、どの部位にどの向きの変形が出るかを金型側と共有できる状態にしておきます。
照合を重ねていくと、どの傾向が実機と対応するかが分かってきます。次の製品で解析結果を読むときに、その経験が妥当性の判断に使えます。
判断早見表
解析を依頼するとき
- 実施時期
- 金型製作前に依頼し、結果を製品形状とゲート位置の検討へ反映します。試作型で修正を重ねる進め方の場合も、初回トライの前に実施します。
- 渡す情報
- 解析モデル、成形条件、材料データに加え、部品の機能、使われ方、負荷がかかる部位、意匠面、確認したい懸念を伝えます。
- 比較の設計
- そり変形を確認する場合、リブの有無、製品肉厚、ゲート位置やゲート点数を変更した案を用意し、同じ条件で解析します。
- 材料メーカーへの確認
- 該当グレードの解析用材料データの有無と、使用する流動解析ソフトへの対応状況を確認します。データが無い場合、測定に要する期間も確認します。
- 依頼範囲の確認
- 解析結果だけを受け取るのか、考察や設計提案まで含むのかは、依頼先と契約によって変わります。どこまでを依頼するのか事前に確認します。
- 注意
- 材料グレードや成形機が未定の場合、その部分が仮置きになることを前提に結果を読みます。
解析結果を受け取ったとき
- 位置の確認
- ウエルドの発生位置、充填パターン、最終充填位置、エアトラップの位置を確認します。
- 設計レビュー観点
- ウエルドの発生位置が応力のかかる部位や意匠面と重なっていないかを、部品の機能と照らして確認します。
- 数値の扱い
- 金型製作前で実機の測定値がない段階では、そり変形量の予測値だけを公差判定や設計値の根拠にせず、変形の向きの確認と案の比較に使います。
- 妥当性のレビュー
- 出力されたそり変形の向きと大きさが、その材料と形状で起こりうる内容かを、成形を知っている人にレビューしてもらいます。
- 前提の確認
- 類似グレードのデータで解析した場合、その旨を結果と合わせて記録します。
解析と実機での確認をどう使い分けるか
- 金型製作前
- 流動解析を使います。製品形状とゲート位置の見直しを設計段階で進められ、金型修正やトライの回数を減らせる場合があります。
- 試作型を使う場合
- 修正を数回繰り返す前提でも、初回トライ前の解析で確認すべき点を絞っておきます。
- 金型製作後
- 金型があるなら、その金型で成形して確認したほうが早く結論が出る場合があります。
- 原因調査での解析
- 金型製作後に解析を実施する価値を否定するものではありません。実機で得られる情報と照らして進めます。
- 前提
- 解析だけで不良の発生を防いだり、量産品質を保証したりすることはできません。
よくある質問(FAQ)
Q1. 解析の数値が実機と合わないのは、解析が間違っているということですか
そうとは限りません。流動解析は、入力した解析モデル、成形条件、材料データにもとづく計算です。金型製作前の段階では実機の測定値と照合していないため、絶対値が離れることがあります。
実機の測定値がある場合は、材料データと成形条件を確認し、実機の変形の向きと変形量を解析で再現できるように入力を検証します。この検証を経ると、そり変形量を絶対値として扱える範囲が広がります。金型製作前で実機の測定値と照合していない段階では、位置の情報と、変形の向きの確認、案を変更したときの比較を中心に使います。
Q2. 解析は誰が実施しても同じ結果になりますか
流動解析ソフトの操作は、使い方を学べば実施できます。同じ解析環境で、同じ解析モデル、材料データ、成形条件を用い、解析側の設定も揃っていれば、原則として同じ結果が得られます。解析側の設定には、解析モデルの分割の仕方や境界条件が含まれます。入力と設定のどこかが異なれば、結果は変わります。
異なるのは、その結果を妥当と判断できるかどうかです。入力条件や材料データに問題がある場合でも、結果自体は出力されます。それを見抜くには、射出成形についての知識と過去の事例が必要です。
Q3. ウエルドが出ない位置にゲートを設ければ、ウエルドの問題は避けられますか
ゲートが複数ある形状や、穴やインサートのある形状では、樹脂が合流する箇所が生じるため、ウエルドの発生自体を無くせない場合があります。
確認するのは、発生するかどうかではなく、発生位置が応力のかかる部位や意匠面と重なっていないかどうかです。位置を動かす検討が中心になります。
Q4. 材料グレードが決まっていなくても解析を依頼できますか
依頼はできますが、材料データが仮置きになります。グレードが変わると流動性や収縮の特性が変わるため、結果が変わる場合があります。
候補が複数ある段階では、候補ごとに解析して比較する使い方があります。この場合も、材料メーカーへ各候補の解析用材料データの有無を確認してから進めます。
Q5. 流動解析をすれば試作や金型修正は不要になりますか
不要にはなりません。流動解析は、金型修正やトライの回数を減らすために使います。
形状が複雑な製品では、試作型で成形と修正を繰り返しながら形状と条件を固めていく進め方をとる場合があります。解析はその回数を減らすためのものであり、修正を無くすものではありません。解析と実機での評価を重ね、どの傾向が実機と対応するかを把握していくことで、次の製品での判断の精度が上がります。
まとめ
流動解析を金型製作前に実施すると、製品形状やゲート位置の見直しを設計段階で進められます。金型が完成した後は変更できる範囲が狭くなるため、先に確認すべき点を絞っておくほど、金型修正やトライの回数を減らせます。試作型で修正を重ねる進め方の場合も、初回トライの前に実施しておく価値があります。
依頼するときは、解析モデル、成形条件、材料データの3つに加え、部品の機能と使われ方、確認したい懸念を伝えます。伝わっていない条件は検討の対象になりません。そり変形だけを条件として渡せば、そり変形だけを小さくした案が返ってきます。
結果は2つに分けて読みます。ウエルドの発生位置や最終充填位置は、実機と大きく離れない場合が多く、設計レビューに使えます。そり変形量は、実機の測定値と照合していない段階では絶対値として扱いません。変形の向きの確認と、リブの有無、製品肉厚、ゲート設計を変更した案どうしの比較として読みます。
そして、解析を実施することと、その結果が妥当かどうかを判断することは別です。ソフトの操作は学べば実施できますが、出力された結果が起こりうる内容かどうかは、射出成形の知識と過去の事例がなければ判断できません。解析結果は、成形を知っている人によるレビューを経てから設計判断に使います。
次に取る行動は3つです。
- 材料メーカーへ、候補グレードの解析用材料データの有無と、使用する流動解析ソフトへの対応状況を確認する
- 設計レビューで、解析結果のウエルド発生位置と、部品の応力がかかる部位・意匠面を照らし合わせ、そり変形の向きが妥当かを成形を知っている人に確認する
- 金型完成後、ショートショットによる確認で充填パターンとウエルドの発生位置を実物と照合し、成形条件の妥当性と条件の幅を確認する
金型製作前に確認できることと、実機で確かめることを分けておくと、量産に入ってからの調整を減らせます。射出成形品質の全体像は、シリーズの親記事で整理しています。
参考資料
- 樹脂流動解析による成形不良の予測(旭化成株式会社)
- 樹脂流動解析に使用する材料データ(旭化成株式会社)
- CAE材料物性(東レ株式会社)
- 解析精度の改善、樹脂測定で実現しませんか?(東レエンジニアリングDソリューションズ株式会社)
- そり変形解析によるリブ変形の予測精度(プラスチック成形加工学会)